


Declaración ambiental
EMAS STATEMENT REPORTING PLATFORM

Declaración Ambiental
REGLAMENTO EUROPEO EMAS

Declaración ambiental
EMAS STATEMENT REPORTING PLATFORM
GRUPO CEMENTOS PORTLAND VALDERRIVAS:
FÁBRICA MATAPORQUERA
Anexo IV.B Declaración ambiental
- Un resumen de las actividades, los productos y los servicios de la organización, la relación de la organización con organizaciones centrales, si procede, y una descripción clara e inequívoca del ámbito del registro en el EMAS, incluida una lista de los centros incluidos en este registro;
 |
Datos generales |
Presentación introductoria
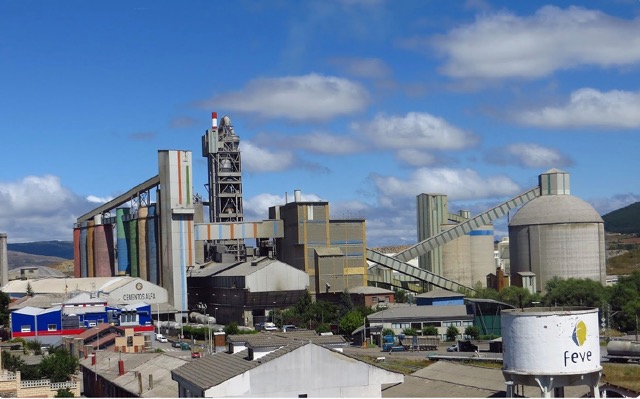
Presentamos en este enlace nuestra decimoséptima Declaración Ambiental de la Fábrica de Mataporquera de Cementos Alfa, S.A., perteneciente al Grupo Cementos Portland Valderrivas, dentro del Reglamento EMAS y la primera que publicamos en su versión 100% online y digital. El objetivo es facilitar a nuestros grupos de interés toda la información necesaria acerca de aquellos aspectos y actividades relevantes en el ámbito del medio ambiente asociado sus actividades de explotación de la cantera de marga y caliza y la producción de clínker, cemento y mortero.
El Grupo Cementos Portland Valderrivas opera en el negocio del cemento en base a un compromiso con el Desarrollo Sostenible, con un Sistema de Gestión Ambiental y Energía (basado en las normas ISO 14001:2015 e ISO 50001:2018) que tiene en cuenta el contexto de la fábrica con un pensamiento basado en la gestión de riesgos y oportunidades, aplicando un enfoque de ciclo de vida enfoque de ciclo de vida de los productos fabricados que contempla:
- Planificación de acciones para el control de los riesgos asociados a los aspectos ambientales y de análisis del contexto.
- Cumplimiento de los requisitos aplicables y evaluación del desempeño
- Planes de mejora ambiental
- Planificación de acciones para el control de las necesidades y expectativas de las partes interesadas.
Esta Declaración contiene la actualización de los resultados del desempeño de indicadores cuantitativos relacionados con los aspectos de gestión ambiental obtenidos en 2025: Consumos de materias primas, combustibles, energía eléctrica y agua, valorización y gestión de residuos, emisiones al aire, suelo y agua, actuaciones de biodiversidad y situaciones de emergencia ambiental.
Se priorizan indicadores y resultados, resumiéndose la evolución ambiental respecto a Declaraciones anteriores para evidenciar mejoras. Todo el contenido de la Declaración Ambiental ha sido revisado por la Dirección, con validación independiente de AENOR CONFIA (el certificado se ve al final del documento).
 |
2025 |
 Centro/s
2
 Trabajadores
109
 Superfície
917.200 m2
 Actividad en
Tn Cemento + Mortero
645.674
Ref.Unidad: Producción de Piedra Triturada / Producción de Clínker / Producción de Cemento / Producción de Mortero / Producto Fabricado
Nuestra organización presenta esta Declaración Ambiental validada, en el marco de nuestro compromiso con la transparencia y la mejora medioambiental de nuestras actividades, operaciones e instalaciones.
UBICACIÓN· CENTRO PRINCIPAL
|
Descripción de la actividad |
Actividades y alcance de la Declaración Ambiental
La empresa Cementos Alfa, S.A., con actividad registrada según el código NACE 23.51, NACE 23.64 y NACE 08.11 para las actividades de producción de cemento, fabricación de mortero y extracción de piedra respectivamente, fue fundada en el año 1.930. La empresa forma parte del grupo cementero Cementos Portland Valderrivas (GCPV), un grupo industrial presente en todo el ciclo del negocio de la construcción, constituido por un elevado número de sociedades y que está presente en España, con siete fábricas de cemento repartidas por toda la geografía nacional, Reino Unido y en Túnez, cuya organización ambiental se basa en una relación jerárquico funcional entre las Áreas Corporativas y las Áreas de Responsabilidad operativa y de negocio. La fábrica de Mataporquera se encuentra situada en la provincia de Cantabria, dedicada a la producción de cemento mediante un horno de vía seca. Las instalaciones fabriles ocupan una superficie industrial de 140.200 m2 distribuida en tres polígonos de 88.000 m2, 41.200 m2 y 11.000 m2 ubicados en el municipio de Valdeolea, próximas al casco urbano del núcleo de población principal, Mataporquera y son atravesadas por el río Camesa, afluente del río Pisuerga y las vías de ferrocarril de RENFE. La cantera de marga y caliza linda con la fábrica y tiene una superficie autorizada de 777.200 metros2. Ubicación de la planta y cantera: Bº La Estación s/n - 39410 Mataporquera (Cantabria)


Nuestra organización presenta esta Declaración Ambiental validada, en el marco de nuestro compromiso con la transparencia y la mejora medioambiental de nuestras actividades, operaciones e instalaciones.
|
Enfoque de gestión y gobernanza ambiental |
Descripción del Sistema de Gestión Medioambiental
El sistema de gestión implantado es acorde con las normas internacionales UNE-EN-ISO 14.001:2015 – certificado inicial en el año 2003 - y el Reglamento Europeo 1221/2009 (EMAS III) que se adapta al Reglamento 1505/2017 y Reglamento 2026/2018 – inscrito en el año 2008 con el código ES-CA-000028 - y se incorpora como una parte del sistema de la Organización que adopta los principios de la Gestión Ambiental como eje fundamental de su actuación. Este sistema de gestión, las auditorías y las revisiones que del mismo ha realizado la Dirección, permiten mantener una dinámica de la gestión ambiental, teniendo siempre como principios básicos: Inspirado en la filosofía de la mejora continua, estará sometido al ciclo P-E-V-0 (Planificar – Ejecutar – Verificar – Optimizar), se soporta en documentos como el Manual y Procedimientos Generales que responden a su interacción con los Departamentos Corporativos y comunes entre fábricas; así como específicos que recogen la operativa particular y adaptada a los requisitos legales propios de cada instalación. El contexto organizacional de la fábrica de Mataporquera determinado por cuestiones internas y externas que influyen en la capacidad de lograr los objetivos del Sistema de Gestión Ambiental. Las cuestiones externas se agrupan principalmente en: necesidades y expectativas de partes interesadas externas, ubicación geográfica, situación comercial, situación económica, requisitos legales y otros aplicables y otras. Mientras que las cuestiones internas incluyen además de las partes interesadas internas, aspectos del grupo empresarial, aspectos ambientales, el propio proceso productivo, cambios tecnológicos, prácticas de gestión y otras. El análisis de riesgos y oportunidades es realizado mediante valoración de criterios cualitativos o cuantitativos. En el caso de riesgos asociados a aspectos ambientales y requisitos legales se utilizan, preferiblemente, criterios cuantitativos, en la medida de lo posible. La identificación de riesgos y oportunidades se realiza tras la evaluación de los aspectos ambientales, la verificación de requisitos legales aplicables y la definición del contexto y expectativas y necesidades de las partes interesadas. Cuando se utilizan criterios cualitativos se procura que los mismos sean consistentes y homogéneos basados en la experiencia y el conocimiento del contexto particular de cada fábrica. Gracias a la combinación de probabilidad y gravedad del impacto se establece su priorización y el tipo de acción preventiva a tomar. Del Análisis del contexto se identifican riesgos y oportunidades y se estudian y planifican acciones. En concreto, los riesgos principales identificados han sido: Las principales oportunidades identificadas han sido:
Contexto organizacional
Determinación de riesgos y oportunidades
Riesgos
Oportunidades
Ubicación y contacto
Dirección: Barrio de la Estación s/n, 39410 Mataporquera, Cantabria – Tel: 942.770.058 – Mail: jose.calvo@gcpv.com
Web: www.valderrivas.es
.
Código CNAE principal y secundario: 23.51 Fabricación de cemento, 23.64 Fabricación de mortero, 08.11 Extracción de piedra.
|
Política medioambiental |
Política de la organización
La Política Ambiental y Energética del Grupo Cementos Portland Valderrivas, aprobada en julio de 2022 por el director de Operaciones España y revisada en mayo de 2025, se alinea con las normas UNE-EN ISO 14001:2015 y UNE-EN ISO 50001:2018. Refleja el compromiso con la protección ambiental y la prevención de la contaminación, considerando el contexto de sus actividades. Sus principios incluyen: proveer recursos para cumplir objetivos ambientales y normativas, superando el mínimo legal; promover la mejora continua en instalaciones y aspectos ambientales con un enfoque de ciclo de vida; establecer planes con recursos para la transición energética y descarbonización, alineados con estrategias sectoriales, estatales e internacionales; e integrar criterios ambientales y energéticos en la planificación estratégica, inversiones y adquisiciones de equipos. El éxito empresarial se vincula a estas prácticas sostenibles.
- Dotar de recursos
- Mejora continua
- Transición energética y descarbonización
- Inclusión de consideración ambiental y energética en la planificación estratégica
- Formación y sensibilización de empleados
- Comunicación y divulgación con grupos de interés
- Eficiencia energética
- Gestión de riesgos y oportunidades
- Lucha contra el cambio climático
- Economía circular
- Gestión del agua
- Minimización de residuos
- Conservación del entorno
POLÍTICA: Política Ambiental y Energética mayo 2025-dc7a5056
Misión
Desarrollar, producir y comercializar cemento y materiales de construcción, contribuyendo al desarrollo sostenible, con especial atención a la seguridad y el medio ambiente, dando satisfacción a nuestros accionistas, equipo humano, clientes y proveedores.
.
Visión
 |
Comunicación y participación |
Comunicación y participación con las partes interesadas
Como en todo proyecto empresarial, en la fábrica de Mataporquera la participación de las partes interesadas en el desarrollo del negocio es un elemento esencial de su Estrategia. De este modo, tratamos de divulgar nuestras actividades de forma clara y transparente para ser más y mejor conocidos. Todas las actividades de comunicación se han visto influidas por el efecto de la pandemia mundial.
Comunicación interna
Se informa a los Delegados Ambientales del desarrollo previo de las campañas del Plan de Vigilancia Ambiental e incidentes ambientales. Para la elaboración de la declaración ambiental, se tiene en cuenta la opinión de los representantes de los trabajadores a través de las reuniones del Comité de Medio Ambiente y en las acciones de comunicación realizadas.
Durante 2025 continúa el sistema de información mensual sobre la gestión ambiental en fábrica, resultados de las campañas de medición, gestión de residuos, valorización y aspectos ambientales relevantes. Este año se ha incluido datos del desempeño energético. Se publican actuaciones relacionadas con la fábrica de Mataporquera en la revista Portland Contigo.
Accionistas
Los canales que aseguran la comunicación y el diálogo del Grupo con los accionistas son:
- La Junta General de accionistas
- El servicio de atención telefónica específico
- El correo electrónico específico: accionistas@valderrivas.es
- La página web corporativa en su sección dirigida exclusivamente a accionistas
Empleados
La satisfacción y motivación del equipo humano del Grupo son unos de nuestros mayores retos. Hemos desarrollado diferentes canales de comunicación interna que facilitan a nuestros empleados una información continua de las actividades a la vez que fomentan su participación e intervención en la toma de decisiones relacionadas con los aspectos ambientales:
- Comités de Medio Ambiente y Energía y de Seguridad y Salud: celebración de reuniones periódicas donde se tratan básicamente temas de interés medioambiental del día a día, haciendo hincapié en los temas de valorización energética. Participan la dirección de la planta, jefes de departamento, delegados ambientales y miembros del comité de empresa.
- Comunicados ambientales: facilitan a los empleados una comunicación directa con el departamento de medio ambiente sobre incidencias o sugerencias de carácter ambiental para la mejora de aspectos de las instalaciones.
- Jornadas de sensibilización y Comités de Medio Ambiente y Energía: periódicas entre la Dirección y los Jefes de Departamento y éstos con sus operarios, y reuniones con las direcciones industrial para tratar temas comunes del grupo y establecer estrategias de actuación.
- Jornadas de formación: establecidas de acuerdo al Plan Anual de Formación, es una herramienta bidireccional por la que se transmiten aspectos relacionados con el Medio Ambiente y la Prevención de Riesgos Laborales. También se ha asistido a jornadas y foros más específicos de temas medioambientales de interés.
- Portal Internet: en consonancia con la legislación vigente, el Grupo pone a disposición de la sociedad su página web corporativa, www.valderrivas.es, que le permite cumplir con las exigencias de la Ley de Transparencia y la divulgación de la información ambiental.
La difusión de la información relevante en materia ambiental, surgida en los comités de medio ambiente o fomentados por la Empresa y los trabajadores, se realiza a través de cartas personalizadas y el tablón de anuncios.
Comunicación externa
Proveedores, industria auxiliar y clientes
Es nuestro propósito avanzar en el compromiso de extender a proveedores y contratistas nuestra Política ambiental, haciéndoles partícipes de nuestras prácticas ambientales para trabajar todos de un modo respetuoso con el medio ambiente. En este sentido, se les hace entrega de las instrucciones de actuación y solicitamos de nuestros proveedores información referente a su gestión, conscientes de que la satisfacción última de las necesidades de los clientes depende de la calidad de toda la cadena de aprovisionamiento.
Desde la empresa, nuestros esfuerzos se centran en ofrecer productos competitivos y de calidad a través de nuestro Sistema de Gestión de Calidad según UNE-EN-ISO 9.001:2015, que asegura la coherencia de nuestro principal compromiso con nuestros clientes, desarrollada en un marco de respeto hacia el medio ambiente. Los canales de comunicación establecidos para satisfacer las necesidades de información de carácter ambiental de estos grupos de interés son el Departamento de Asistencia Comercial y la página web de nuestro Grupo.
Administraciones públicas y privadas
La fábrica de Mataporquera colabora con instituciones públicas y privadas en la promoción de iniciativas o proyectos de interés para la comunidad a través de patrocinios, convenios de colaboración, participación en jornadas y otros eventos, si las circunstancias lo permiten.
Administración nacional, regional y local
Cementos Alfa, S.A. colabora con la Administración Nacional y Autonómica en aquellos foros en los que se nos solicita. En 2025 se recibió en fábrica al Consejero y Director General de la Consejería de Industria del Gobierno de Cantabria y se realizó ponencia en la presentación de la Estrategia de Bioeconomía y Economía Circular del Gobierno de Cantabria, celebrada en la Cámara de Comercio.
Se mantienen reuniones periódicas con el Ayuntamiento de Mataporquera, de modo formal e informal, para establecer las actuaciones de la empresa en materia ambiental, presentando, entre otros, los resultados de nuestras actuaciones y nuestras propuestas de mejora. Como se viene haciendo desde hace años se ha colaborado en la gestión del programa de fiestas y con la publicación de la revista Valdeolea.
Asociaciones y agrupaciones empresariales
Desde la fábrica nos relacionamos con otras asociaciones y agrupaciones empresariales dentro de Cantabria, España y Europa, bien a través del Grupo al que pertenece, bien mediante su participación directa como miembro.
En este sentido, los logros han sido divulgados para su aplicación a otras empresas del sector a través de nuestra presencia en OFICEMEN, la Agrupación Española de Fabricantes de Cemento, en IECA (Instituto Español del Cemento y sus Aplicaciones) y en CEMBUREAU, la Asociación Europea de Fabricantes de Cemento. Formamos parte activa de Foro de Medio Ambiente de CEOE-CEPYME de Cantabria.
Se participó en el programa Industria Base del Desarrollo Sostenible de la CEOE-CEPYME de Cantabria con una presentación de la fábrica en el Instituto de Enseñanza Secundaria en Torrelavegas. Este programa consiste en la presentación de empresas de Cantabria en centros de educación al objeto de dar a conocer el presente industrial de la Comunidad.
Se realizaron participaciones puntuales en sesiones de formación de la prensa regional y asociaciones y administraciones de la región:
- Impartición de charla en el curso de Economía Circular del programa Senior y Microcredencial en Descarbonización, economía circular e hidrógeno de la Universidad de Cantabria .
- Participación en el foro Innovación y Digitalización del Diario Montañés.
- Visita de alumnos de la Universidad de Cantabria
- Presentación en la jornada del congreso CCU CONECT sobre técnicas de captura de CO2.
Sociedad en general
Un elemento esencial de nuestra tradición cultural es el arraigo de nuestra empresa en los territorios en los que operamos. Por ello, desarrollamos una visión más amplia en la relación con los agentes sociales y grupos de interés de las comunidades, mejorando los canales de comunicación, diálogo y colaboración.
Memorias de Sostenibilidad
De acuerdo con la Guía para la Elaboración de Memorias de Sostenibilidad del Grupo Cementos Portland Valderrivas que constituye una presentación equilibrada y razonable del desempeño económico, ambiental y social de la empresa. Además participamos de forma activa en diferentes patrocinios sociales, así como donaciones de cemento y mortero a las Entidades Locales.
Situaciones de emergencia ambiental
Las situaciones reales de emergencia ambiental y los simulacros ambientales permiten evaluar y actualizar la aplicación de los Planes de Emergencia diseñados para la fábrica por el Departamento de Prevención de Riesgos Laborales y los procedimientos de gestión de accidentes ambientales, definidos dentro del Sistema de Gestión Ambiental.
En la fábrica se dispone de un plan de autoprotección actualizado en noviembre de 2022 que incorpora todas las actuaciones ambientales en caso de una emergencia ambiental adaptado al Real Decreto 840/2015 de 21 de septiembre por el que se aprueban las medidas de control de los riesgos inherentes a los accidentes graves en los que intervengan sustancias peligrosas.
En el año 2025 se sufrió un incendio en la instalación de almacenamiento y dosificación de combustibles alternativos sólidos al quemador principal.
El incidente fue inicialmente controlado por medios propios y la colaboración del Parque de Bomberos de Reinosa. El análisis de causas ha dado lugar a una serie de mejoras para potenciar la prevención y extinción a desarrollar entre 2025 y 2026.
Las descargas de mercancías peligrosas se realizan conforme al Acuerdo Internacional sobre Transporte de Mercancías Peligrosas por Carretera – ADR. Disponemos de un Consejero de Seguridad.
Información social
Enlace aquí con nuestras principales redes sociales.
 |
 |
 |
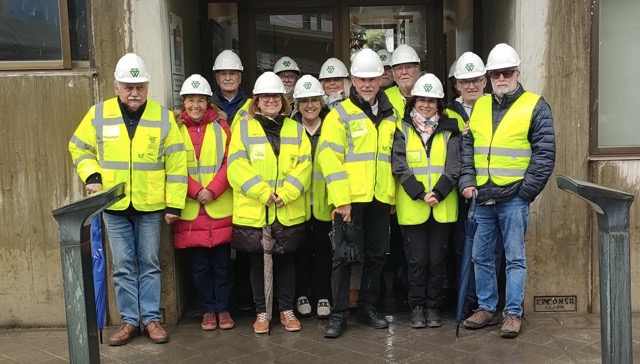
Visita del grupo Senior de la Universidad de Cantabria.
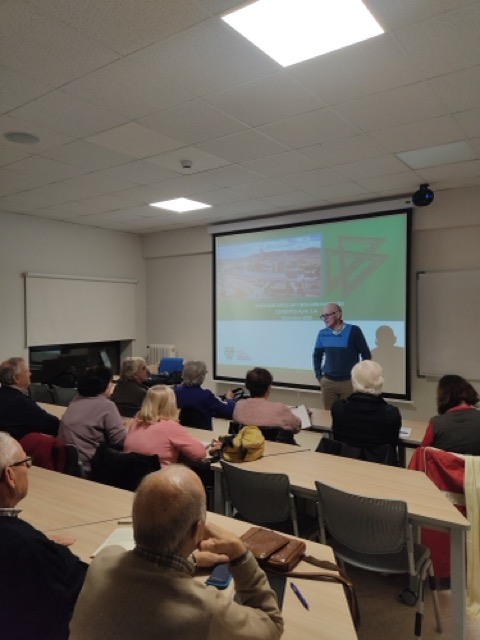
Ponencia Aula senior Universidad de Cantabria.
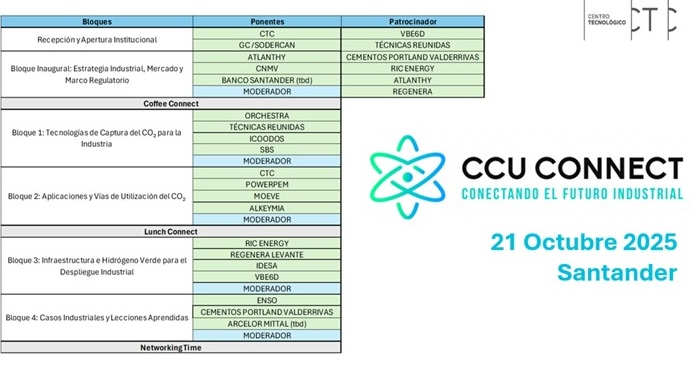
Proyecto captura CO2.
 |
Evaluación y desempeño medioambiental |
|
Métricas principales |
◉ Indicadores globales 2025
Incluye el sumatorio de todos los centros de la organización bajo el Registro EMAS
CONSUMO DE ENERGÍA

483.346,13 MWh
• Consumo renovables 69 %
• Generación renovables 0 %
CONSUMO DE AGUA

145.114 m3
• Red de suministro 9,846 %
Origen Red
VERTIDOS TOTALES

41.164 m3
• Cauce público 100 %
EMISIONES CO2

313.978 (ETS) * Tn
• Indirectas 4,5 %
• Directas 95,5 %
RESIDUOS

1.497,808 Tn
• Peligrosos 1,127 %
• Valorización 96,93 %
* Se incluyen las emisiones de CO2 verificadas ETS. El porcentaje de datos directos corresponde al Alcance 1 y los indirectos al Alcance 2.
Valores unitarios sobre la producción/prestación
0,749 MWh/Tn Cemento + Mortero
0,225 m3/Tn Cemento + Mortero
0,064 m3/Tn Cemento + Mortero
0,486 Tn/Tn Cemento + Mortero
0,0023 Tn/Tn Cemento + Mortero
Ref.Unidad: Tn Cemento + Mortero Producción de Piedra Triturada / Producción de Clínker / Producción de Cemento / Producción de Mortero / Producto Fabricado
|
Dimensión de la actividad |
Descripción de la actividad principal
El proceso productivo comienza con la recepción de las materias primas de naturaleza caliza desde la cantera, situada junto a la fábrica, en el término municipal de Valdeolea, y con una superficie de explotación aproximada de 917.200 m2. Los impactos ambientales asociados a la explotación de cantera más relevantes son: impacto visual, cambio de morfología del terreno, ocupación de espacios naturales, agotamiento de recursos naturales e impactos asociados a la explotación, tales como vibraciones, ruido y emisión de partículas, principalmente. A continuación, estas calizas y margas previamente homogeneizadas, junto con otras materias primas de igual naturaleza dan lugar a la harina de crudo, tras un proceso de molienda y mezcla adecuada. Esta harina de crudo, sometida a un calentamiento hasta superar los 1.450ºC empleando como combustibles el coque de petróleo, previamente molido, y otros combustibles alternativos (neumáticos, madera, harinas cárnicas, caucho, plástico y cascarilla de cacao) en un horno horizontal rotatorio y una torre de ciclones, da lugar al producto intermedio, el clínker, constituido fundamentalmente por silicatos de calcio, responsables del endurecimiento irreversible del cemento en contacto con el agua y/o el aire. Los impactos ambientales asociados a la fabricación de cemento y mortero más relevantes son: contaminación atmosférica de los procesos de molienda y de combustión, calentamiento global, emisión sonora y agotamiento de recursos naturales como combustibles fósiles y energía. Su molienda, junto con otras adicciones y un regulador de fraguado como el yeso, en proporciones adecuadas, da lugar al cemento, con propiedades químicas, físicas y mecánicas específicas y normalizadas en función del tipo de adición, desde caliza a cenizas volantes de centrales térmicas de carbón o escoria de horno alto, entre otras, y de la finura de molienda. El producto final, cemento o mortero fruto de la mezcla de cemento y áridos, es almacenado en silos para su venta a granel o posterior ensacado.

Evolución de la actividad productiva
Evolución de la actividad
Actividad por tipo
Tipo de actividad productiva
| HOLDING | COMPANY | SITE | ESTADO | wdt_ID | userid | AÑO | rp | ALCANCE | CENTRO | MAGNITUD | UNIDAD | ACTIVIDAD | %RECICLADOS | % PELIGROSOS | VENTAS (€) | PAÍS DESTINO | REF. REPORT | OBSERVACIONES | rutaenlace | post_author | post_type |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 274 | 2.089 | 2023 | PRODUCCIÓN | Fábrica | 367.612,00 | t | Producción de CLÍNKER GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 275 | 2.089 | 2024 | PRODUCCIÓN | Fábrica | 398.372,00 | t | Producción de CLÍNKER GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 278 | 2.089 | 2023 | PRODUCCIÓN | Fábrica | 574.552,00 | t | Producción de CEMENTO GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 279 | 2.089 | 2024 | PRODUCCIÓN | Fábrica | 582.772,00 | t | Producción de CEMENTO GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 282 | 2.089 | 2023 | PRODUCCIÓN | Fábrica | 53.608,00 | t | Producción de MORTERO | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 283 | 2.089 | 2024 | PRODUCCIÓN | Fábrica | 58.090,00 | t | Producción de MORTERO | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 286 | 2.089 | 2023 | PRODUCCIÓN | Cantera | 579.797,00 | t | Extracción y producción de PIEDRA TRITURADA | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 287 | 2.089 | 2024 | PRODUCCIÓN | Cantera | 708.600,00 | t | Extracción y producción de PIEDRA TRITURADA | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 472 | 2.089 | 2025 | PRODUCCIÓN | Fábrica | 433.549,00 | t | Producción de CLÍNKER GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 473 | 2.089 | 2025 | PRODUCCIÓN | Fábrica | 581.843,00 | t | Producción de CEMENTO GRIS | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 474 | 2.089 | 2025 | PRODUCCIÓN | Fábrica | 63.831,00 | t | Producción de MORTERO | España | EMAS | 2.089 | emas_statement | ||||||
| GCPV | CEMENTOS ALFA,SA | MATAPORQUERA | VALIDADO | 475 | 2.089 | 2025 | PRODUCCIÓN | Cantera | 663.668,00 | t | Extracción y producción de PIEDRA TRITURADA | España | EMAS | 2.089 | emas_statement | ||||||
Evolución de la actividad productiva
En el año 2025 ha continuado el incremento de la producción de clinker con el consiguiente aumento de la explotación de piedra de la cantera necesaria para su fabricación. Continua también el incremento de las ventas de cemento y mortero.
La amplia gama de productos fabricados permite la selección idónea en función de la aplicación. Los cementos comercializados en el año 2025 desde la fábrica de Mataporquera presentan seis calidades de productos diferentes, todos ellos certificados con la marca N de Certificación de Productos de AENOR, así como de marcado CE, cumpliendo la legislación vigente y las exigencias normativas UNE-EN 197-1 y UNE-80.303-1. Los porcentajes de producción de cada tipo de cemento en 2025 ha sido:
CEM I 52,5 R (UNE-EN 197-1 para mercado Interior y Exportación) 0,69 %
CEM III/B 32,5 N/SR (UNE 80.303-1 para mercado Interior) 1,34 %
CEM II/BL32,5 N (UNE-EN 197-1 para mercado Interior) 1,04 %
CEM II/A-L 42,5 R (UNE-EN 197-1 para mercado Interior) 42,40 %
CEM I/52,5 N ma* (UNE-EN 197-1 para mercado Interior y Exportación) 53,56 %
CEM IV/A(V) 42,5 N-SR (UNE 80.303-1 para mercado Interior) 0,96 %
Nuestros cementos disponen de la Ficha de Seguridad que permite a los clientes un uso seguro y responsable del producto, por su carácter irritante asociado a su alcalinidad, principalmente.
*ma: cemento moderado en álcalis

 |
Uso y gestión de la energía |
Gestión de la energía
Las transformaciones asociadas a la fabricación de clínker y cemento, que incluyen procesos de trituración, mezcla, cocción y molturación de materias primas, combustibles y de clínker, implican un consumo elevado de energía. Dicha energía procede principalmente de los combustibles – energía térmica – y de la electricidad – energía eléctrica -. Es por ello que nuestra organización integra a su Sistema de Gestión Ambiental nuevos procedimientos de control y auditoría de la eficiencia energética bajo la noma UNE EN ISO 50001:2018. Los combustibles fósiles habitualmente empleados en la fabricación de clínker son aquellos derivados del petróleo, tales como el carbón, coque de petróleo y el fuelóleo. Adicionalmente se utiliza gas oíl en vehículos, grupos electrógenos y caldera de calefacción. La energía eléctrica se emplea en el proceso para la molturación, almacenamiento y dosificación de la materia prima, combustibles y producto final. La política estratégica del Grupo Cementos Portland Valderrivas apuesta desde hace unos años por el aprovechamiento de la energía contenida en los residuos, sustituyendo parcialmente estos combustibles de carácter fósil por combustibles alternativos algunos de ellos con gran contenido de biomasa, neutros a efectos de la emisión de gases que afectan negativamente al calentamiento global. Así, en la fábrica de Mataporquera se han utilizado neumáticos troceados (NFU), harinas animales, orujillo de aceituna, Combustibles Derivados de Residuos solidos (plásticos, gomas, madera, papel, etc) y fuel blending (mezclas de combustibles alternativos líquidos peligrosos: mezcla de pinturas y disolventes), en sustitución del coque de petróleo y carbón. Las tablas de consumo contemplan los siguientes usos energéticos:
Gestión y control ambiental
Consumo de combustibles
El porcentaje de sustitución térmica por combustibles derivados de residuos con poder calorífico durante el año 2025 ha disminuido respecto a años anteriores, habiéndose alcanzado un 60,1 % frente al 64,3% de 2024, y el 64% de 2023. Este descenso fué debido al parón de consumo debido al incendio de la instalación de almacenamiento y dosificación de combustibles alternativos sólidos por el quemador principal.
Los objetivos de mejora ambiental están fijados para alcanzar un aporte térmico de combustibles alternativos del 70%. Se están estudiando modificaciones de la instalación horno-torre y se continua con la optimización del sistema experto de conducción de la línea de calcinación horno-torre para mejorar la eficiencia energética y aumentar la valorización de combustibles alternativos
Consumo de electricidad
El consumo específico de energía eléctrica ha aumento desde los 12,53 MWh por tonelada de cemento en 2023, y 116, 07 MWh por tonelada de cemento en 2024 hasta los 119 MW hora por tonelada de cemento en 2025. Este consumo depende del clínker comprado utilizado para la fabricación de cemento.
La evolución de los consumos relevantes por instalaciones muestra una disminución en la tabla 2024 Vs 2025
En 2025 se han implementado mejoras en instalaciones para disminuir consumos eléctricos en procesos: Cambio de bolas en el molino de cemento, modificación de la configuración del molino de crudo, reparación de ladrillo refractario en el horno, implantación del sistema experto de conducción del horno y sustitución del compresor nº1 de la torre sustitución de motores eléctricos por otros más eficientes, . Estas medidas están siendo estudiadas para optar a certificados de ahorro energético (CAEs).
Evolución de métricas y ratios específicos
Unidades de consumo energético en MWh y sus ratios asociadas a la actividad.
Consumo energético por combustible
Usos de la energía
Las magnitudes energéticas se parametrizan siempre en MWh, mostrando en cada celda su transformación a GJ, mediante la conversión estándar MWh*3,6 (factor reconocido y utilizado oficialmente por el SI (BIPM), Eurostat, IEA, IPCC y en España por el MITECO).
| wdt_ID | userid | Año | Centro | Ud p. | Ud. | Usos / Info | Consumo Eléctrica (MWh) | Consumo GN/GLP(MWh) | Petrolíferos / Carbón (MWh) | Consumo Otros (MWh) | gasnatural_gl | petroliferos_gl | otros_gl | ind_gasnatural_gl | ind_petroliferos_gl | ind_otros_gl | post_type | post_author | Ratio elec. MWh/Ud p. | Ratio GN MWh/Ud p. | Ratio Petrol. MWh/Ud p. | Ratio otros MWh/Ud p. | Ratio cons. total MWh/Ud p. | Consumo total (MWh) | Ratio GJ Totales/ Udp | GJ Totales | Eléctrica en GJ | Ratio Eléctrica GJ/udp |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 188 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | Combustible para transporte en fábrica | 0,000 | 0,000 | 844,166 | 0,000 | 0,000 | 3.038,998 | 0,000 | 0,000 | 0,005 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,001 | 0,000 | 0,001 | 844,166 | 0,005 | 3.038,998 | 0,000 | 0,000 |
| 189 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Combustible para transporte en cantera | 0,000 | 0,000 | 1.308,888 | 0,000 | 0,000 | 4.711,997 | 0,000 | 0,000 | 0,008 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,002 | 0,000 | 0,002 | 1.308,888 | 0,008 | 4.711,997 | 0,000 | 0,000 |
| 190 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | TOTAL Electricidad para Producción en fábrica | 64.653,610 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,103 | 0,000 | 0,000 | 0,000 | 0,103 | 64.653,610 | 0,371 | 232.752,996 | 232.752,996 | 0,371 |
| 191 | 2.089 | 2023 | Cantera | 628.160,000 | t Producto fabricado | Electricidad para Producción en cantera | 1.322,009 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,002 | 0,000 | 0,000 | 0,000 | 0,002 | 1.322,009 | 0,008 | 4.759,232 | 4.759,232 | 0,008 |
| 194 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | Combustible para transporte en fábrica | 0,000 | 0,000 | 782,222 | 0,000 | 0,000 | 2.815,999 | 0,000 | 0,000 | 0,004 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,001 | 0,000 | 0,001 | 782,222 | 0,004 | 2.815,999 | 0,000 | 0,000 |
| 195 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra triturada | Combustible para transporte en cantera | 0,000 | 0,000 | 1.455,000 | 0,000 | 0,000 | 5.238,000 | 0,000 | 0,000 | 0,007 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,002 | 0,000 | 0,002 | 1.455,000 | 0,007 | 5.238,000 | 0,000 | 0,000 |
| 196 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | TOTAL Electricidad para Producción en fábrica | 67.640,740 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,106 | 0,000 | 0,000 | 0,000 | 0,106 | 67.640,740 | 0,380 | 243.506,664 | 243.506,664 | 0,380 |
| 197 | 2.089 | 2024 | Cantera | 640.862,000 | t Producto fabricado | Electricidad para Producción en cantera | 1.297,500 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,002 | 0,000 | 0,000 | 0,000 | 0,002 | 1.297,500 | 0,007 | 4.671,000 | 4.671,000 | 0,007 |
| 252 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Coque de petróleo y Hulla | 0,000 | 0,000 | 133.088,913 | 0,000 | 0,000 | 479.120,087 | 0,000 | 0,000 | 1,303 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,362 | 0,000 | 0,362 | 133.088,913 | 1,303 | 479.120,087 | 0,000 | 0,000 |
| 253 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Fuelóleo | 0,000 | 0,000 | 1.283,822 | 0,000 | 0,000 | 4.621,759 | 0,000 | 0,000 | 0,013 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,003 | 0,000 | 0,003 | 1.283,822 | 0,013 | 4.621,759 | 0,000 | 0,000 |
| 254 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Coque de petróleo y Hulla | 0,000 | 0,000 | 137.600,278 | 0,000 | 0,000 | 495.361,001 | 0,000 | 0,000 | 1,243 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,345 | 0,000 | 0,345 | 137.600,278 | 1,243 | 495.361,001 | 0,000 | 0,000 |
| 255 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Fuelóleo | 0,000 | 0,000 | 1.354,522 | 0,000 | 0,000 | 4.876,279 | 0,000 | 0,000 | 0,012 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,003 | 0,000 | 0,003 | 1.354,522 | 0,012 | 4.876,279 | 0,000 | 0,000 |
| 257 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Fuel blending | 0,000 | 0,000 | 99.459,860 | 0,000 | 0,000 | 358.055,496 | 0,000 | 0,000 | 0,974 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,271 | 0,000 | 0,271 | 99.459,860 | 0,974 | 358.055,496 | 0,000 | 0,000 |
| 258 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de fuel blending | 0,000 | 0,000 | 102.248,231 | 0,000 | 0,000 | 368.093,632 | 0,000 | 0,000 | 0,924 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,257 | 0,000 | 0,257 | 102.248,231 | 0,924 | 368.093,632 | 0,000 | 0,000 |
| 260 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Neumáticos como combustible | 0,000 | 0,000 | 55.459,189 | 22.531,514 | 0,000 | 199.653,080 | 81.113,450 | 0,000 | 0,543 | 0,221 | attachment | 2.089 | 0,000 | 0,000 | 0,151 | 0,061 | 0,212 | 77.990,703 | 0,764 | 280.766,531 | 0,000 | 0,000 |
| 261 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de neumáticos como combustible | 0,000 | 0,000 | 59.922,759 | 24.344,937 | 0,000 | 215.721,932 | 87.641,773 | 0,000 | 0,542 | 0,220 | attachment | 2.089 | 0,000 | 0,000 | 0,150 | 0,061 | 0,212 | 84.267,696 | 0,762 | 303.363,706 | 0,000 | 0,000 |
| 263 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Orujillo como combustible | 0,000 | 0,000 | 0,000 | 2.358,146 | 0,000 | 0,000 | 8.489,326 | 0,000 | 0,000 | 0,023 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,006 | 0,006 | 2.358,146 | 0,023 | 8.489,326 | 0,000 | 0,000 |
| 264 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Orujillo como combustible | 0,000 | 0,000 | 0,000 | 4.853,274 | 0,000 | 0,000 | 17.471,786 | 0,000 | 0,000 | 0,044 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,012 | 0,012 | 4.853,274 | 0,044 | 17.471,786 | 0,000 | 0,000 |
| 266 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Madera como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 267 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Madera como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 269 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Cascarilla como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 270 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Cascarilla como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 272 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Harinas como combustible | 0,000 | 0,000 | 0,000 | 56.611,435 | 0,000 | 0,000 | 203.801,166 | 0,000 | 0,000 | 0,554 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,154 | 0,154 | 56.611,435 | 0,554 | 203.801,166 | 0,000 | 0,000 |
| 273 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Harinas como combustible | 0,000 | 0,000 | 0,000 | 48.927,043 | 0,000 | 0,000 | 176.137,355 | 0,000 | 0,000 | 0,442 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,123 | 0,123 | 48.927,043 | 0,442 | 176.137,355 | 0,000 | 0,000 |
| 275 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de CDR como combustible | 0,000 | 0,000 | 221,495 | 1.975,876 | 0,000 | 797,382 | 7.113,154 | 0,000 | 0,002 | 0,019 | attachment | 2.089 | 0,000 | 0,000 | 0,001 | 0,005 | 0,006 | 2.197,371 | 0,022 | 7.910,536 | 0,000 | 0,000 |
| 276 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de CDR como combustible | 0,000 | 0,000 | 1.124,590 | 8.357,621 | 0,000 | 4.048,524 | 30.087,436 | 0,000 | 0,010 | 0,076 | attachment | 2.089 | 0,000 | 0,000 | 0,003 | 0,021 | 0,024 | 9.482,211 | 0,086 | 34.135,960 | 0,000 | 0,000 |
| 278 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Consumo de Marro como combustible | 0,000 | 0,000 | 0,000 | 22,500 | 0,000 | 0,000 | 81,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 22,500 | 0,000 | 81,000 | 0,000 | 0,000 |
| 279 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Consumo de Marro como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 390 | 2.089 | 2025 | Cantera | 663.668,000 | t Producto fabricado | Electricidad para Producción en cantera | 1.355,907 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,002 | 0,000 | 0,000 | 0,000 | 0,002 | 1.355,907 | 0,007 | 4.881,265 | 4.881,265 | 0,007 |
| 391 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | TOTAL Electricidad para Producción en fábrica | 68.102,621 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,105 | 0,000 | 0,000 | 0,000 | 0,105 | 68.102,621 | 0,380 | 245.169,436 | 245.169,436 | 0,380 |
| 392 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | Combustible para transporte en fábrica | 0,000 | 0,000 | 870,037 | 0,000 | 0,000 | 3.132,133 | 0,000 | 0,000 | 0,005 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,001 | 0,000 | 0,001 | 870,037 | 0,005 | 3.132,133 | 0,000 | 0,000 |
| 393 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Combustible para transporte en cantera | 0,000 | 0,000 | 1.598,814 | 0,000 | 0,000 | 5.755,730 | 0,000 | 0,000 | 0,009 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,002 | 0,000 | 0,002 | 1.598,814 | 0,009 | 5.755,730 | 0,000 | 0,000 |
| 394 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Coque de petróleo y Hulla | 0,000 | 0,000 | 168.490,619 | 0,000 | 0,000 | 606.566,228 | 0,000 | 0,000 | 1,399 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,389 | 0,000 | 0,389 | 168.490,619 | 1,399 | 606.566,228 | 0,000 | 0,000 |
| 395 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Fuelóleo | 0,000 | 0,000 | 1.142,422 | 0,000 | 0,000 | 4.112,719 | 0,000 | 0,000 | 0,009 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,003 | 0,000 | 0,003 | 1.142,422 | 0,009 | 4.112,719 | 0,000 | 0,000 |
| 396 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de fuel blending | 0,000 | 0,000 | 84.545,542 | 0,000 | 0,000 | 304.363,951 | 0,000 | 0,000 | 0,702 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,195 | 0,000 | 0,195 | 84.545,542 | 0,702 | 304.363,951 | 0,000 | 0,000 |
| 397 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de neumáticos como combustible | 0,000 | 0,000 | 51.609,549 | 20.967,513 | 0,000 | 185.794,376 | 75.483,047 | 0,000 | 0,429 | 0,174 | attachment | 2.089 | 0,000 | 0,000 | 0,119 | 0,048 | 0,167 | 72.577,062 | 0,603 | 261.277,423 | 0,000 | 0,000 |
| 398 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Orujillo como combustible | 0,000 | 0,000 | 0,000 | 12.234,222 | 0,000 | 0,000 | 44.043,199 | 0,000 | 0,000 | 0,102 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,028 | 0,028 | 12.234,222 | 0,102 | 44.043,199 | 0,000 | 0,000 |
| 399 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Madera como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 400 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Cascarilla como combustible | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 | 0,000 |
| 401 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de Harinas como combustible | 0,000 | 0,000 | 0,000 | 56.234,207 | 0,000 | 0,000 | 202.443,145 | 0,000 | 0,000 | 0,467 | attachment | 2.089 | 0,000 | 0,000 | 0,000 | 0,130 | 0,130 | 56.234,207 | 0,467 | 202.443,145 | 0,000 | 0,000 |
| 402 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Consumo de CDR como combustible | 0,000 | 0,000 | 3.275,450 | 15.388,080 | 0,000 | 11.791,620 | 55.397,088 | 0,000 | 0,027 | 0,128 | attachment | 2.089 | 0,000 | 0,000 | 0,008 | 0,035 | 0,043 | 18.663,530 | 0,155 | 67.188,708 | 0,000 | 0,000 |
| Año | Centro | |||||||||||||||||||||||||||
| ∑ = 19.275.928,000 |
Nota: La valorización de residuos en fábricas de cemento se considera uno de los sistemas más eficientes para la completa destrucción de los compuestos orgánicos, al tiempo que los compuestos de carácter inorgánico se combinan con las materias primas y abandonan el proceso formando parte del clínker. Además reduce las emisiones globales de gases de efecto invernadero, contribuye al desarrollo sostenible por la conservación de los recursos energéticos no renovables, evita la acumulación de residuos en vertederos, gestionándolos de un modo seguro y ecológico, reduce los costes de fabricación de cemento y mantiene la seguridad en el entorno (www.recuperaresiduosencementeras.org).
|
Energías renovables |
Energías Renovables
Configuración Colores
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Usos | Renovable consumida de terceros (MWh) | Renovable consumida autogenerada (MWh) | Renovable generada (MWh) | post_author | Total renovable consumida (MWh) | Ratio MWh Renov. cons./Ud. p. | Ratio MWh Renov. gen./Ud. p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 85 | 2.089 | 2023 | Fábrica + Cantera | 628.160,000 | t Producto fabricado | Usos diversos | 45.461,440 | 2.089 | 45.461,440 | 0,0724 | 0,0000 | ||
| 87 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Usos diversos | 83.554,856 | 2.089 | 83.554,856 | 0,2273 | 0,0000 | ||
| 89 | 2.089 | 2024 | Fábrica + Cantera | 640.862,000 | t Producto fabricado | Usos diversos | 52.510,250 | 2.089 | 52.510,250 | 0,0819 | 0,0000 | ||
| 90 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Usos diversos | 85.910,049 | 2.089 | 85.910,049 | 0,2157 | 0,0000 | ||
| 181 | 2.089 | 2025 | Fábrica + Cantera | 645.674,000 | t Producto fabricado | Usos diversos | 45.579,290 | 2.089 | 45.579,290 | 0,0706 | 0,0000 | ||
| 182 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Usos diversos | 105.127,451 | 2.089 | 105.127,451 | 0,2425 | 0,0000 | ||
| wdt_ID | userid | Año | Centro | Ud | post_author | ||||||||
| ∑ = 3.114.229,000 |
Nota: Las energías renovables son la suma de la sustitución de biomasa en el combustible del horno y los MWh de energía renovable en el mix eléctrico. El uso de biomasa en la fabricación de clinker ha sido del 25,4% en 2025 frente a 22,4% en 2023 y 22,1% en 2024. La biomasa es un combustible con potencia calorífica baja por lo que su uso requiere un mix con otro tipo de combustibles con alta potencia calorífica, habitualmente combustibles fósiles como coque de petróleo, fuelblending, neumáticos o carbón. El objetivo de mejora para 2030 está fijado en alcanzar un 35% de uso de biomasa . El porcentaje de energía renovable en el mix de generación de la energía eléctrica consumo se debe a la firma de contratos de suministro a largo plazo con gestores de parques fotovoltaicos. Adicionalmente, la fábrica de Mataporquera ha firmado un acuerdo con la empresa gestora de parques eólicos en tramitación en el nudo de Mataporquera para el acceso a la red a través de su subestación eléctrica del 100% de la energía renovable generada. En 2025 se alcanzó un 69% de origen renovable en el mix de energía eléctrica.
 |
Uso y gestión del agua |
Gestión del agua
Las fuentes de suministro de agua empleadas en nuestro centro son, por un lado, la captación del rio Camesa para la refrigeración de instalaciones y equipos, el suministro público del Ayuntamiento de Valdeolea que abastece de agua de uso potable y, por último, el aprovechamiento de agua de la balsa de la cantera bajo autorización desde el año 2023.
Gestión y control ambiental
Entre el año 2022 y el año 2025 se observa un paulatino incremento del consumo de agua debido a la necesidad de riego de cantera para disminuir la inmisión de polvo, fundamentalmente en temporada estival. En 2025 también hubo un consumo extra debido a las labores de extinción del incendio en las instalaciones de almacenamiento y dosificación al quemador principal de combustibles alternativos sólidos.
Unos de los aspectos ambientales significativos y riesgos identificados en esta Declaración son las quejas de los vecinos de Mataporquera por la inmisión de polvo, siendo la cantera uno de los focos principales en verano. La forma de disminuir las emisiones es regando las pistas de trasiego de vehículos y el material acumulado en los frentes de explotación previo al proceso de trituración lo que implica un consumo de agua en función de la emisión de polvo y la dirección del viento.
Evolución de métricas y ratios específicos
Consumo de agua (m³) y Ratios
Usos del agua
| estado | wdt_ID | userid | Año | Centro | Ud p. | Ud. | Origen del agua | Usos | m3 | ID | post_author | Ratio m3/Ud p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| VALIDADO | 177 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | Captación superficial | Producción | 67.833,000 | 138.963 | 2.089 | 0,107987 |
| VALIDADO | 178 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | Red pública de abastecimiento | Producción | 13.270,000 | 138.963 | 2.089 | 0,021125 |
| VALIDADO | 180 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Red pública de abastecimiento | Producción | 77,000 | 138.963 | 2.089 | 0,000133 |
| VALIDADO | 181 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | Captación superficial | Producción | 97.459,000 | 138.963 | 2.089 | 0,152075 |
| VALIDADO | 182 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | Red pública de abastecimiento | Producción | 16.578,000 | 138.963 | 2.089 | 0,025868 |
| VALIDADO | 183 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra triturada | Red pública de abastecimiento | Producción | 139,000 | 138.963 | 2.089 | 0,000196 |
| VALIDADO | 184 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Captación superficial | Varios usos | 2.014,000 | 138.963 | 2.089 | 0,003474 |
| VALIDADO | 185 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra triturada | Captación superficial | Varios usos | 2.060,000 | 138.963 | 2.089 | 0,002907 |
| VALIDADO | 359 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | Captación superficial | Producción | 128.831,000 | 138.963 | 2.089 | 0,199529 |
| VALIDADO | 360 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | Red pública de abastecimiento | Producción | 14.213,000 | 138.963 | 2.089 | 0,022013 |
| VALIDADO | 361 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Red pública de abastecimiento | Producción | 75,000 | 138.963 | 2.089 | 0,000113 |
| VALIDADO | 362 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Captación superficial | Varios usos | 1.957,000 | 138.963 | 2.089 | 0,002949 |
| VALIDADO | 363 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | Captación superficial | Producción | 38,000 | 138.963 | 2.089 | 0,000059 |
| estado | wdt_ID | userid | Año | Centro | Ud. | Origen del agua | Usos | ID | post_author |
Nota:
 |
Gestión de los vertidos de aguas residuales |
Gestión de vertidos
Nuestro centro canaliza el vertido de aguas al río Camesa, realizando controles cada cuatro meses en todos los puntos de vertido autorizados para comprobar que sus características son adecuadas a la normativa de vertidos y con objeto de preservar la calidad del medio receptor. Las aguas sanitarias de la fábrica son tratadas en nuestras estaciones de depuración de aguas residuales con tratamiento fisico químico. Las aguas sanitarias de la cantera pasan por una estación de depuración de aguas antes de su infiltración a terreno. Las aguas pluviales de fábrica pasan por un proceso de decantación y separación de aceites y grasas. El agua del circuito de refrigeración se puede verter, si bien la instalación del circuito cerrado evita este vertido, que solo se produciría en situaciones de emergencia. Las aguas pluviales de la cantera se dirigen a la balsa de decantación previo a su vertido a cauce del Rio Camesa. Se ha garantizado el cumplimiento de los valores límite establecidos en la Autorización Ambiental de la fábrica de Mataporquera, no registrándose ninguna superación de éstos. También se han cumplido los límites de vertido en las inspecciones realizadas por técnicos de la Confederación Hidrográfica del Duero para la comprobación de la calidad del agua vertida. Se presenta el valor máximo den las cuatro campañas realizadas para cada contaminante y punto de vertido por su significancia al ser el más próximo al valor límite de vertido.
Gestión y control ambiental
Cauce público receptor del vertido: Río Camesa
Evolución de métricas y ratios específicos
| estado | wdt_ID | userid | Año | Centro | Ud p. | Ud. | Volumen Total m3 | Ratio m3/Ud p. | Destino | Contaminante | Concentración | Límite | Ud. Con. | Valor másico kg | Ratio Kg/Ud p. | ID | post_author |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| VALIDADO | 580 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,170 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 581 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Conductividad | 243,000 | 1.000 | ( μS/cm ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 582 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 16,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 583 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 32,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 584 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 0,500 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 585 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,400 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 586 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 19,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 587 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 68,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 588 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 30,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 589 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,500 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 590 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 14,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 591 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 688.431,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 23,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 592 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 5,600 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 593 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Hidrocarburos | 3,200 | 5 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 594 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,400 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 595 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 41,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 596 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 124,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 597 | 2.089 | 2023 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 628.160,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 60,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 598 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,710 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 599 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 9,000 | 90 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 600 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | DQO | 25,000 | 200 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 601 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | DBO 5 | 5,000 | 60 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 602 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,600 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 603 | 2.089 | 2023 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 579.797,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 4,000 | 90 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 604 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,410 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 605 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Conductividad | 435,000 | 1.000 | ( μS/cm ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 606 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 16,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 607 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 14,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 608 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 0,500 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 609 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,530 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 610 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 28,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 611 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 69,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 612 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 35,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 613 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,470 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 614 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 29,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 615 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 10,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 616 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 0,500 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 617 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Hidrocarburos | 0,500 | 5 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 618 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,430 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 619 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 54,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 621 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 55,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 622 | 2.089 | 2024 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 640.862,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 25,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 623 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,270 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 624 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 12,000 | 90 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 625 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | DQO | 21,000 | 200 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 626 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | DBO 5 | 5,000 | 60 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 627 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,430 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 628 | 2.089 | 2024 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 708.600,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 11,000 | 35 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 972 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,020 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 973 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Conductividad | 560,000 | 1.000 | ( μS/cm ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 974 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 17,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 975 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 14,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 976 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 1 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 0,500 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 977 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,240 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 978 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 13,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 979 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 19,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 980 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 2 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 11,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 981 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,270 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 982 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 49,000 | 50 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 983 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 10,000 | 100 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 984 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Aceites y grasas | 0,500 | 10 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 985 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 4 AGUAS PLUVIALES | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Hidrocarburos | 0,500 | 5 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 986 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | pH | 8,560 | 5,5-9,5 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 987 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | Materias en suspensión | 14,000 | 60 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 988 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DBO 5 | 6,000 | 90 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 989 | 2.089 | 2025 | Fábrica / PUNTO DE CONTROL 5 AGUAS SANITARIAS | 645.674,000 | t Producto fabricado | 0,000 | Cauce público | DQO | 20,000 | 150 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 990 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,570 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 991 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 8,000 | 90 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 992 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | DQO | 10,000 | 200 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 993 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS SANITARIAS EN CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | DBO 5 | 5,000 | 60 | ( mgO2/l ) | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 994 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | pH | 8,440 | 6-9 | pH | 0,000 | 138.963 | 2.089 | ||
| VALIDADO | 995 | 2.089 | 2025 | Cantera / PUNTO DE CONTROL AGUAS BALSA DE CANTERA | 663.668,000 | t Piedra triturada | 0,000 | Cauce público | Materias en suspensión | 27,000 | 35 | ( mg/l ) | 0,000 | 138.963 | 2.089 | ||
| estado | wdt_ID | userid | Año | Centro | Ud. | Destino | Contaminante | ||||||||||
| ∑ = 46.237.189,000 |
 |
Emisiones a la atmósfera |
Gestión de emisiones
Las partículas y gases de combustión son las emisiones atmosféricas más características de nuestra actividad. Las emisiones generadas durante la manipulación, transporte, almacenamiento y tratamiento de materiales pulverulentos son emitidas a través de fuentes canalizadas y difusas, mientras que los gases de combustión son emitidos a través de las chimeneas del horno, siendo los compuestos emitidos más característicos el CO2, NOx y SO2, junto con otros contaminantes minoritarios. La emisión de contaminantes se controla mediante ECAMATs (Entidades Acreditadas por el Gobierno de Cantabria para la Vigilancia Ambiental) o los sistemas en continuo instalados en las chimeneas de fábrica, siguiendo los requisitos de un Plan de Vigilancia Ambiental que cumple con la Autorización Ambiental Integrada.
Gestión y control ambiental
En la fábrica de Mataporquera se controlan siete focos de emisión por chimenea, dos del proceso de fabricación de clínker, horno enfriador y el resto de los procesos de molienda de combustible, molienda de cemento, trituración de piedra y ensacados de cemento y mortero. Todos ellos disponen de sistemas de depuración basados en filtros de mangas, que constituyen algunas de las Mejores Técnicas Disponibles en el sector, y además 3 de ellos, hornos, enfriador y molino de cemento, disponen de sistemas de medición en continuo de partículas, y en el caso del horno también de gases de combustión NOx, SO2, CO y COT. La emisión de partículas en suspensión se sigue considerando un aspecto ambiental significativo y se han definido acciones con carácter plurianual para conseguir reducir el nivel de partículas sedimentables en el entorno. A destacar la sustitución del filtro del foco del enfriador y el cambio de 1.360 mangas en el filtro del molino de cemento. En el año 2025 no se han tenido superaciones del valor límite de emisión a la atmósfera por focos localizados. Se mantiene el nivel de las emisiones respecto a años anteriores en los focos principales del horno, molino de cemento y enfriador. En el proceso de combustión que se produce en el horno para la producción del clínker, se generan principalmente dióxido de carbono, dióxido de azufre y óxidos de nitrógeno junto a otros contaminantes minoritarios: HCl, Hf, Compuestos orgánicos totales, metales pesados y dioxinas y furanos. Los valores de emisión de gases de combustión cumplen los límites legales establecidos en la Autorización Ambiental Integrada. Las emisiones medidas en continuo de los contaminantes principales SO2 y NOx se mantienen constantes frente a años anteriores. Se ha conseguido una disminución entre el 40-90% de la emisión de estos contaminantes desde la obtención de la Autorización ambiental Integrada en julio de 2005. El uso de combustibles alternativos ha sido el causante de la disminución de las emisiones de SO2 y NOx. En el caso del SO2 debido a la disminución de aporte al horno de clínker y en el caso de NOx es causado por el efecto sobre el equilibrio térmico en el horno debido al mix de combustibles con diferentes potencias caloríficas. La minimización de las emisiones resultantes de las operaciones de trasiego y movimiento de materiales pulverulentos se ha conseguido en base a la adopción de una serie de medidas preventivas tales como la pavimentación en las zonas de circulación, carenado de cintas transportadoras, dispositivos de aspiración en puntos de transferencia, carga y descarga, pantallas de protección contra el viento y riego de viales, entre otras. Para la inspección de la calidad del aire se realizó una campaña de inmisión de PM10, NOx, SO2, en la plaza del Ayuntamiento de Valdeolea, que se complementan con las realizadas por la Administración Autonómica en aras de controlar la calidad del aire del entorno en todas sus fuentes de emisión, confinadas y difusas, así como las posibles migraciones de contaminantes de focos de emisión de poblaciones cercanas. Adicionalmente se realizaron otras campañas de partículas sedimentables; una en fábrica y dos en Cantera de un mes de duración . Todos controles dieron resultados por debajo de los valores legales de referencia. En las tablas se indica el valor más alto de los medidos por su incidencia en percepción de partículas en el entorno. Los niveles de emisión en los contaminantes de gases minoritarios se han mantenimiento en valores inferiores a los límites legales. Cabe decir que anualmente se reportan los datos correspondientes a 37 contaminantes al Registro Estatal de Emisiones y Fuentes Contaminantes, PRTR España, en forma de carga contaminante de emisiones canalizadas. En el año 2025, el CO y NOx fueron los únicos contaminantes cuya carga superó el valor umbral de notificación.Emisiones de fuentes canalizadas
Emisión de partículas
Emisión de gases de combustión
Emisiones de fuentes difusas
Otras emisiones
| estado | wdt_ID | userid | Año | Centro/Foco | Ud p. | Ud. | Origen/Tipo | Contaminante | Concentración | Ud. Con. | Límite | Emisión másica (kg) | ID | post_author | Ratio Kg /Ud p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| VALIDADO | 344 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | HCl | 1,910 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 345 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | HF | 0,020 | (mg/Nm3) | 1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 346 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | COT | 25,000 | (mg/Nm3) | 50 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 347 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | Hg | 0,007 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 348 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | Cd + Tl | 0,003 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 349 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | Sb + As + Pb + Cr + Co + Cu + NI + Mn + V | 0,024 | (mg/Nm3) | 0,5 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 350 | 2.089 | 2023 | Fábrica | 367.612,000 | t Producto fabricado | Foco de emisión vehiculado | Dioxinas y Furanos | 0,026 | (ng/Nm3) | 0,1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 351 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | HCl | 2,890 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 352 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | HF | 0,046 | (mg/Nm3) | 1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 353 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | COT | 32,600 | (mg/Nm3) | 120 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 354 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Hg | 0,003 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 355 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Cd + Tl | 0,014 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 366 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Dioxinas y Furanos | 0,028 | (ng/Nm3) | 0,1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 368 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas | 10,200 | (mg/Nm3) | 20 | 10.163,000 | 138.963 | 2.089 | 0,028 |
| VALIDADO | 369 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas horno | 9,900 | (mg/Nm3) | 20 | 13.115,100 | 138.963 | 2.089 | 0,033 |
| VALIDADO | 372 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Foco de emisión vehiculado | NOx | 183,200 | (mg/Nm3) | 500 | 182.528,000 | 138.963 | 2.089 | 0,497 |
| VALIDADO | 373 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Foco de emisión vehiculado | SO2 | 19,400 | (mg/Nm3) | 400 | 19.323,000 | 138.963 | 2.089 | 0,053 |
| VALIDADO | 374 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | NOx | 175,600 | (mg/Nm3) | 500 | 232.627,900 | 138.963 | 2.089 | 0,584 |
| VALIDADO | 375 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | SO2 | 15,900 | (mg/Nm3) | 400 | 21.063,700 | 138.963 | 2.089 | 0,053 |
| VALIDADO | 377 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | Emisiones difusas | Medición de partículas sedimentables | 125,400 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 378 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Emisiones difusas | Medición de partículas sedimentables | 107,400 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 380 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | Emisiones difusas | Medición de partículas sedimentables P1. ENTRADA | 23,100 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 381 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra triturada | Emisiones difusas | Medición de partículas sedimentables P2. CANTERA | 173,600 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 389 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Sb + As + Pb + Cr + Co + Cu + NI + Mn + V | 0,053 | (mg/Nm3) | 0,5 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 486 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas ENFRIADOR | 8,900 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 487 | 2.089 | 2023 | Fábrica | 628.160,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas MOLINO CEMENTO | 7,300 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 488 | 2.089 | 2023 | Fábrica | 15.644,000 | t coque y carbón molido | Foco de emisión vehiculado | Emisiones de partículas MOLINO CARBÓN | 8,900 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 489 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Foco de emisión vehiculado | Emisiones de partículas PLANTA TRITURACIÓN CANTERA | 0,900 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 490 | 2.089 | 2023 | Fábrica | 53.608,000 | t Mortero fabricado | Foco de emisión vehiculado | Emisiones de partículas ENSACADO DE MORTERO | 1,500 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 492 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas ENFRIADOR | 8,700 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 493 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Foco de emisión vehiculado | Emisiones de partículas MOLINO CEMENTO | 10,500 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 494 | 2.089 | 2024 | Fábrica | 15.417,000 | t coque y carbón molido | Foco de emisión vehiculado | Emisiones de partículas MOLINO CARBÓN | 16,400 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 495 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra ftriturada | Foco de emisión vehiculado | Emisiones de partículas PLANTA TRITURACIÓN CANTERA | 3,700 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 496 | 2.089 | 2024 | Fábrica | 58.090,000 | t Mortero fabricado | Foco de emisión vehiculado | Emisiones de partículas ENSACADO DE MORTERO | 6,600 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 735 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | HCl | 1,240 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 736 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | HF | 0,039 | (mg/Nm3) | 1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 737 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Hg | 0,003 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 738 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Cd + Tl | 0,008 | (mg/Nm3) | 0,05 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 739 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Dioxinas y Furanos | 0,031 | (ng/Nm3) | 0,1 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 741 | 2.089 | 2025 | Fábrica | 20.582,400 | t coque y carbón molido | Foco de emisión vehiculado | Emisiones de partículas MOLINO CARBÓN | 2,750 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 742 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Foco de emisión vehiculado | Emisiones de partículas PLANTA TRITURACIÓN CANTERA | 1,440 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 743 | 2.089 | 2025 | Fábrica | 63.831,000 | t Mortero fabricado | Foco de emisión vehiculado | Emisiones de partículas ENSACADO DE MORTERO | 4,380 | (mg/Nm3) | 10 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 769 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas horno | 9,660 | (mg/Nm3) | 20 | 13.282,700 | 138.963 | 2.089 | 0,031 |
| VALIDADO | 770 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Emisiones de partículas ENFRIADOR | 4,100 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 771 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Foco de emisión vehiculado | Emisiones de partículas MOLINO CEMENTO | 9,200 | (mg/Nm3) | 20 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 772 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | COT | 34,800 | (mg/Nm3) | 120 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 773 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | Sb + As + Pb + Cr + Co + Cu + Ni + Mn + V | 0,094 | (mg/Nm3) | 0,5 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 774 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Emisiones difusas | Medición de partículas sedimentables P2. CANTERA | 109,700 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 775 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | Emisiones difusas | Medición de partículas sedimentables P1. ENTRADA FABRICA | 182,800 | (mg/m2 día) | 300 | 138.963 | 2.089 | 0,000 | |
| VALIDADO | 776 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Foco de emisión vehiculado | NOx | 198,300 | (mg/Nm3) | 500 | 272.600,900 | 138.963 | 2.089 | 0,629 |
| VALIDADO | 777 | 2.089 | 2025 | Fábrica | 433.459,000 | t Clínker fabricado | Foco de emisión vehiculado | SO2 | 7,700 | (mg/Nm3) | 400 | 10.515,100 | 138.963 | 2.089 | 0,024 |
| estado | wdt_ID | userid | Año | Centro/Foco | Ud. | Origen/Tipo | Contaminante | ID | post_author | ||||||
| ∑ = 21.033.546,400 |
 |
Emisiones de CO2 |
Emisiones confinadas de efecto invernadero
En el año 2025 se han emitido a la atmósfera 313.978 t de CO2, originadas en el proceso de descarbonatación de la caliza – por transformación de la piedra caliza en óxido de calcio a las altas temperaturas del proceso - y el proceso de combustión – por la oxidación del carbono de los combustibles en presencia de oxígeno –, que han representado 724 kg CO2/ t clínker.
El incremento en la emisión en valores absolutos es consecuencia directa del incremento en la producción. Ahora bien, el descenso en la emisión específica de CO2 es notable gracias a una mejora en la eficiencia energética del horno y al incremento del uso de biomasa y material descarbonatado .
Las asignación de CO2 para el año 2025 se ha mantenido en 312.098 toneladas de CO2, que corresponde al 100% con el valor e referencia del nivel de actividad (HAL).
Nota: La indicación de Alcance 1 solo hace referencia a la emisión directa verificada para el mercado de CO2 (ETS).
Emisiones de CO₂ por centro
GEI calculadas
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Origen/Tipo | CO2eq Directas (S1) | CO2eq Indirectas (S2) | CO2eq Indirectas (S3) | CO2eq Ahorradas/Compensadas | ID | post_author | Categoría GHG (S3) | T CO2eq Totales | Ratio Total t CO2eq/Ud p. | Ratio t indirectas CO2eq/Ud p | Ratio T directas CO2eq/Ud p | Ratio T CO2eq ahorr./Ud p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 235 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Descarbonatación de la MMPP | 183.903,000 | 138.963 | 2.089 | 183.903,000 | 0,500264 | 0,000000 | 0,500264 | 0,000000 | ||||
| 306 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | CO2 Consumo renovable eléctrico comercializadora y PPa's | 0,000 | 0,000 | 0,000 | -14.860,400 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 0,037303 | |
| 307 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Sustitución de combustibles fósiles | 0,000 | 0,000 | 0,000 | -27.823,643 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 0,069843 | |
| 800 | 2.089 | 2025 | Fábrica | 433.459,000 | t Clínker fabricado | Combustibles fósiles | 214.890,000 | 138.963 | 2.089 | 214.890,000 | 0,495756 | 0,000000 | 0,495756 | 0,000000 | ||||
| 806 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Sustitución de combustibles fósiles | 0,000 | 0,000 | 0,000 | -31.273,000 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 0,072133 | |
| 807 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | CO2 Consumo renovable eléctrico comercializadora y PPa's | 0,000 | 0,000 | 0,000 | -13.164,990 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 0,030366 | |
| 808 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Descarbonatación de la MMPP | 199.865,000 | 138.963 | 2.089 | 199.865,000 | 0,501704 | 0,000000 | 0,501704 | 0,000000 | ||||
| 822 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Sustitución de combustibles fósiles | 99.087,690 | 0,000 | 0,000 | 138.963 | 2.089 | 99.087,690 | 0,228550 | 0,000000 | 0,228550 | 0,000000 | ||
| 823 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Sustitución de combustibles fósiles | 92.412,050 | 0,000 | 0,000 | 138.963 | 2.089 | 92.412,050 | 0,231974 | 0,000000 | 0,231974 | 0,000000 | ||
| 824 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Sustitución de combustibles fósiles | 88.839,170 | 0,000 | 0,000 | 138.963 | 2.089 | 88.839,170 | 0,241666 | 0,000000 | 0,241666 | 0,000000 | ||
| 825 | 2.089 | 2023 | Fábrica | t Clínker fabricado | Sustitución de combustibles fósiles | 0,000 | 0,000 | 0,000 | -27.124,000 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 0,000000 | ||
| 826 | 2.089 | 2023 | Fábrica | 367,612 | t Clínker fabricado | CO2 Consumo renovable eléctrico comercializadora y PPa's | 0,000 | 0,000 | 0,000 | -11.819,970 | 138.963 | 2.089 | 0,000 | 0,000000 | 0,000000 | 0,000000 | 32,153385 | |
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Origen/Tipo | ID | post_author | Categoría GHG (S3) |
 |
Producción y gestión de residuos |
Generación de residuos
El proceso de fabricación de cemento no da origen a la generación de residuos, siendo por tanto éstos derivados de las actividades de mantenimiento de las instalaciones, obras y limpieza de edificios, entre otros. Los criterios de gestión establecidos se basan en su minimización en el proceso de generación, la reutilización y el reciclaje, llevándose a cabo una segregación interna y una gestión externa adecuada para cada tipo de residuo. El material generado en al mantenimiento del interior del horno y torre y de limpieza de instalaciones y viales se reutiliza como materia prima para la fabricación de clínker ya que se trata de mezcla de las materias primas utilizadas en los procesos de fabricación de clínker y cemento. La Autorización Ambiental Integrada establece cantidades de referencia para cada uno de los residuos generados. En el año 2025 se han superado la cantidad de chatarra (254.230 toneladas generadas frente a 200.000 toneladas de la Autorización) t madera (47,96 t frente a 40 t) debido a los residuos generados por el incendio de septiembre. También se ha superado el valor de referencia para el papel y cartón (48,84 frente a 40 t) por la gestión de sacos de cemento obsoletos procedentes de la instalación de ensacado que lleva sin actividad desde 2016. El ladrillo refractario también ha superado el umbral (92,02 toneladas frente a 40 toneladas) por vaciado de material obsoleto de los almacenes. Los líquidos acuosos de limpieza, que también superan el valor de referencia, se utilizan en el taller mecánico para la limpieza de piezas en las labores de mantenimiento. Respecto a 2024 también se observa un incremento de los residuos destinados a eliminación en vertedero motivado por la gestión de las mangas sustituidas en el filtro del enfriador y filtro del cemento y los restos del incendio de septiembre. El resto de residuos se entregan a gestor autorizado con el que se establece un contrato de tratamiento y se documenta cada entrega tal y como establece la legislación
Gestión y control ambiental
Las medidas Plan de minimización de residuos se describen en la declaración Ambiental EMAS del año 2022 contempla la modificación del sistema de gestión de trapos generados en operaciones de mantenimiento, pasando a utilizar un sistema de trapos de alquiler que se recogen de modo separado, y tras un proceso autorizado de limpieza, se vuelven a utilizar en nuestras actividades.
En 2026 habrá un incremento en la generación de residuos peligrosos por dos situaciones anómalas: Por un lado se ha suspendido el sistema de gestión de trapos en alquiler ya que el sistema no cumplía con las especificaciones de calidad requeridas. Y por otro lado, en los próximos años se va a realizar operaciones de mantenimiento predictivo en el filtro del horno de clinker por lo que también va a incrementar la cantidad de mangas que se gestionan como residuos peligrosos.
Al objeto de tratar de minimizar residuos peligrosos se continua con el proyecto de minimizar el aceite usado. Una vez obtenida la Autorización Ambiental Integrada para esta nueva valorización energética, en 2026 se espera obtener la autorización de emisiones de gases de efecto invernadero previa a la modificación del Plan de Seguimiento.
Seguimiento del plan de minimización de residuos
En el año 2025 se mantiene la reducción de en la generación de residuos peligrosos; 16,688 toneladas en este año frente a las 21.037 toneladas en 2024 y 30,426 toneladas en 2023. este descenso ha sido debido por la disminución de generación de tierras contaminadas para la limpieza de derrames. En 2025 el resto de residuos se ha generado en cantidades habituales y se ha continuado con el sistema de gestión de trapos impregnados de sustancias peligrosas.
En el caso de los residuos no peligrosos, si no se tiene en cuenta el material de planta reutilizado por la cantera para la fabricación de clinker, se han generado 331,04 toneladas en 2024 frente a 203,23 toneladas en 2023. El incremento en la generación de madera, chatarra y residuos a vertedero fué motivado por la gestión de residuos tras el incendio en la instalación de almacenamiento y dosificación de combustibles alternativo sólidos al quemador principal.
Se destinaron a reciclaje y valorización un 99,01% de residuos no peligrosos y un 49,8% de peligrosos.
Hay que tener en cuenta que todos los residuos peligrosos se generan en actividades de mantenimiento correctivo, preventivo o alcance de la Reparación General.
Si no se tiene en cuenta el material reutilizado en la fabricación de clínker a cantidad de residuos generados es un 2% superior frente a los autorizados en la Autorización Ambiental Integrada debido a los residuos generados en el incendio, el vaciado de almacén de sacos y de ladrillo refractario bsoletos.
-
- Peligrosos (125.925 kg AAI) 16,688 kg (-86%)
- No peligrosos (355.800 kg AAI) 484.990 kg (+36%)
- Total (490.225 kg AAI) 501.678 kg (+2%)
Evolución de métricas y ratios específicos
Generación de residuos
Destino de los residuos
Tipología y destino
| wdt_ID | userid | Año | Centro | Ud p. | Ud | No peligrosos | Peligrosos | Eliminación/ Depósito controlado | Otros tratamientos | Valorización | Subproductos | post_author | Ratio NP (Kg)/Ud p. | Ratio RP (Kg)/Ud p. | Totales (t) | Ratio totales (t)/Ud p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 96 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | 2.273,420 | 30,430 | 35,061 | 2.268,789 | 2.089 | 3,619 | 0,04844307183 | 2.303,85 | 0,003667616531 | ||
| 97 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | 4.933,000 | 21,037 | 36,164 | 4.917,873 | 2.089 | 7,697 | 0,03282609985 | 4.954,04 | 0,007730271104 | ||
| 157 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | 1.481,120 | 16,688 | 46,003 | 1.451,810 | 2.089 | 2,294 | 0,02584586029 | 1.497,81 | 0,002319758888 | ||
| wdt_ID | userid | Año | Centro | Ud | post_author | |||||||||||
| ∑ = 1.914.696,000 |
Relación de residuos
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Descripción del residuo | Código CER/LER. | Tratamiento | Peligroso | Cantidad (t) | post_author | Ratio cantidad (t)/Udp. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.531 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Chatarra | 200140 | R4 | No | 130,500 | 2.089 | 0,000207749618 |
| 1.532 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Mezcla de residuos no valorizable | 191212 | D5 | No | 10,160 | 2.089 | 0,000016174223 |
| 1.533 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Madera | 200138 | R12 | No | 44,900 | 2.089 | 0,000071478604 |
| 1.534 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Papel y Cartón | 200101 | R12 | No | 5,840 | 2.089 | 0,000009296994 |
| 1.535 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Inertes industriales | - | R5 Valorización interna | No | 2.069,740 | 2.089 | 0,003294924860 |
| 1.536 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Lodos de EDAR | 200304 | D9 | No | 9,620 | 2.089 | 0,000015314570 |
| 1.537 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Plástico | 200139 | R12 | No | 2,660 | 2.089 | 0,000004234590 |
| 1.551 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Aceite de motor | 130208 | R13 | Sí | 11,160 | 2.089 | 0,000017766174 |
| 1.552 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Grasas | 120112 | D15 | Sí | 0,780 | 2.089 | 0,000001241722 |
| 1.553 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Restos de fuel blend | - | - | Sí | 0,000 | 2.089 | 0,000000000000 |
| 1.554 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Disolvente no halogenado limpieza | 140603 | R13 | Sí | 0,605 | 2.089 | 0,000000963130 |
| 1.555 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Envases contaminados | 150110 | R13 | Sí | 1,360 | 2.089 | 0,000002165053 |
| 1.556 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Material absorvente (Mangas de filtro) | 150202 | D15 | Sí | 3,500 | 2.089 | 0,000005571829 |
| 1.557 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Mix de lámparas | 200121 | R4 | Sí | 0,132 | 2.089 | 0,000000210138 |
| 1.558 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Pilas | 200133 | R12 | Sí | 0,068 | 2.089 | 0,000000108253 |
| 1.559 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Residuos botiquín | 180103 | D9 | Sí | 0,001 | 2.089 | 0,000000001592 |
| 1.560 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Equipos eléctricos y electrónicos | 160213 | R13 | Sí | 1,760 | 2.089 | 0,000002801834 |
| 1.561 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Filtros de aceite | 160107 | R13 | Sí | 0,060 | 2.089 | 0,000000095517 |
| 1.562 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Tierras contaminadas | 150202 | D9 | Sí | 9,800 | 2.089 | 0,000015601121 |
| 1.563 | 2.089 | 2023 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Líquido acuoso de limpieza | 120301 | D9 | Sí | 1,200 | 2.089 | 0,000001910341 |
| 1.564 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Madera | 150103 | R12 | No | 35,540 | 2.089 | 0,000055456557 |
| 1.565 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Papel y Cartón | 150101 | R12 | No | 6,920 | 2.089 | 0,000010797957 |
| 1.566 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Chatarra | 170407 | R4 | No | 257,580 | 2.089 | 0,000401927404 |
| 1.567 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Plástico | 150102 | R12 | No | 1,440 | 2.089 | 0,000002246974 |
| 1.568 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Mezcla de residuos no valorizable | 191212 | D5 | No | 19,840 | 2.089 | 0,000030958303 |
| 1.569 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Lodos de EDAR | 200304 | D9 | No | 10,660 | 2.089 | 0,000016633846 |
| 1.570 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Vidrio | 200102 | R12 | No | 0,060 | 2.089 | 0,000000093624 |
| 1.572 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Inertes industriales | - | R5 Valorización interna | No | 4.600,560 | 2.089 | 0,007178706180 |
| 1.573 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Lodos de EDAR RAOS | 200304 | D9 | No | 0,400 | 2.089 | 0,000000624159 |
| 1.574 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Disolvente no halogenado limpieza | 140603 | R13 | Sí | 2,245 | 2.089 | 0,000003503094 |
| 1.575 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Líquido acuoso de limpieza | 120301 | D15 | Sí | 1,200 | 2.089 | 0,000001872478 |
| 1.576 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Residuos botiquín | 180103 | D9 | Sí | 0,004 | 2.089 | 0,000000006242 |
| 1.577 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Aceite de motor | 130208 | R1302 | Sí | 10,600 | 2.089 | 0,000016540222 |
| 1.578 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Mix de lámparas | 200121 | R12 | Sí | 0,318 | 2.089 | 0,000000496207 |
| 1.579 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Material absorvente (Mangas de filtro) | 150202 | D15 | Sí | 1,560 | 2.089 | 0,000002434221 |
| 1.580 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Filtros de aceite | 160107 | R13 | Sí | 0,720 | 2.089 | 0,000001123487 |
| 1.581 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Envases contaminados | 150110 | R13 | Sí | 0,780 | 2.089 | 0,000001217111 |
| 1.582 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Baterías de plomo | 160106 | R13 | Sí | 0,170 | 2.089 | 0,000000265268 |
| 1.583 | 2.089 | 2024 | Fábrica y Cantera | 640.862,000 | t Producto fabricado | Tierras contaminadas | 150202 | D1501 | Sí | 1,717 | 2.089 | 0,000002679204 |
| 1.584 | 2.089 | 2024 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Grasas | 120112 | D1501 | Sí | 0,783 | 2.089 | 0,000001246498 |
| 1.585 | 2.089 | 2024 | Fábrica y Cantera | 628.160,000 | t Producto fabricado | Equipos eléctricos y electrónicos | 160213 | R13 | Sí | 0,940 | 2.089 | 0,000001496434 |
| 2.452 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Madera | 150103 | R12 | No | 47,960 | 2.089 | 0,000074278971 |
| 2.453 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Papel y Cartón | 150101 | R12 | No | 48,840 | 2.089 | 0,000075641887 |
| 2.454 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Chatarra | 170407 | R4 | No | 254,230 | 2.089 | 0,000393743592 |
| 2.455 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Plástico | 150102 | R12 | No | 1,940 | 2.089 | 0,000003004612 |
| 2.456 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Mezcla de residuos no valorizable | 191212 | D5 | No | 27,700 | 2.089 | 0,000042900907 |
| 2.457 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Lodos de EDAR | 200304 | D9 | No | 12,180 | 2.089 | 0,000018864009 |
| 2.458 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Vidrio | 200102 | R12 | No | 0,120 | 2.089 | 0,000000185852 |
| 2.459 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Ladrillo refractario | No | 92,020 | 2.089 | 0,000142517741 | ||
| 2.460 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Inertes industriales | - | R5 Valorización interna | No | 996,130 | 2.089 | 0,001542775456 |
| 2.461 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Aceite de motor | 130208 | R1302 | Sí | 5,520 | 2.089 | 0,000008549206 |
| 2.462 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Grasas | 120112 | D1501 | Sí | 0,660 | 2.089 | 0,000001022188 |
| 2.463 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Disolvente no halogenado limpieza | 140603 | R13 | Sí | 2,580 | 2.089 | 0,000003995825 |
| 2.464 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Líquidos de limpieza | 120301 | D9 | Sí | 0,355 | 2.089 | 0,000000549813 |
| 2.465 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Envases contaminados | 150110 | R13 | Sí | 0,660 | 2.089 | 0,000001022188 |
| 2.466 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Material absorvente (Mangas de filtro) | 150202 | D15 | Sí | 2,920 | 2.089 | 0,000004522406 |
| 2.467 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Líquido acuoso | 120301 | D15 | Sí | 0,900 | 2.089 | 0,000001393892 |
| 2.468 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Mix de lámparas | 200121 | R12 | Sí | 0,090 | 2.089 | 0,000000139389 |
| 2.469 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Filtros de aceite | 160107 | R13 | Sí | 0,500 | 2.089 | 0,000000774385 |
| 2.470 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Residuos botiquín | 180103 | D9 | Sí | 0,003 | 2.089 | 0,000000004646 |
| 2.471 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Equipos eléctricos y electrónicos | 160213 | R13 | Sí | 0,860 | 2.089 | 0,000001331942 |
| 2.472 | 2.089 | 2025 | Fábrica y Cantera | 645.674,000 | t Producto fabricado | Tierras contaminadas | 150202 | D9 | Sí | 1,640 | 2.089 | 0,000002539981 |
| wdt_ID | userid | Año | Centro | Ud | Descripción del residuo | Código CER/LER. | Peligroso | post_author | ||||
| ∑ = 39.555.052,000 |
 |
Gestión de las materias primas y los recursos |
Gestión de los recursos materiales
Los procesos de fabricación de clínker, cemento y mortero requiere el consumo de grandes cantidades de materias primas. La principal materia empleada es la piedra extraída de las canteras del entorno, si bien existen, además, otros materiales que son esenciales en cantidades menores para alcanzar una composición adecuada de los productos intermedios y finales, con origen externo. En su mayor parte, resultan ser igualmente materias primas naturales procedentes de otras explotaciones pero también se aplican principios de economía circular y se utilizan materias primas alternativas procedentes de otros procesos industriales. Los valores de consumos de materias primas dependen de las variaciones de la producción y del consumo de materiales alternativos. Los materiales incluidos en cada categoría son: Materias primas naturales en la fabricación de clínker: Marga, caliza, arena silícea, fluorita, limonita, silicato ferroso, arena caliza y rechazos calizos.
Materias primas secundarias en la fabricación de clínker: Arena de desmoldeo, escoria, residuos de construcción y demolición, lodos de cemento y residuos de limpieza de instalación, cascarilla de hierro.
Materias primas naturales en la fabricación de cemento: Caliza, clínker, yeso, sulfatos ferroso, puzolana y aditivos.
Materias primas secundarias en la fabricación de cemento: Cenizas volantes y escoria de alto horno.
Materias primas naturales en la fabricación de mortero: Cemento, áridos y cal.
Gestión y control ambiental
Durante los últimos años, la fábrica de Mataporquera, ha continuado estudiando las opciones y disponibilidad de materiales para la sustitución de estas materias primas naturales por materias primas secundarias, residuos de otras actividades, como medida de reducción y optimización de su explotación. Las prácticas de valorización aportan una serie de ventajas ambientales, entre ellas la disminución de la extracción de materias primas naturales y del envío de residuos a vertedero, siempre que no aporten componentes que afecten a la calidad de los productos o a la seguridad de los trabajadores y el medio ambiente.
Se han incluido materias primas descarbonatadas por su efecto en la disminución de las emisiones de CO2, como la arena caliza y rechazo de caliza, residuos de construcción y demolición, lodos de cemento y los residuos de limpieza de la instalación. El consumo de materias primas alternativas en la fabricación de clínker se ha mantenido constante.
En la producción de cemento el uso de materias primas depende de tipo del cemento fabricado y el porcentaje de clínker consumido según las normas de la familia UNE 197.
En el caso del mortero se mantienen las ratios de consumo de materias primas y no se utilizan materiales alternativos.
Evolución de métricas y ratios específicos
Consumo de recursos
Tipo de materias
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Tipo de Materias | % Reciclados | % Peligrosos | Cantidad M. Primas (t) | Cantidad Materias Auxiliares. (t) | Cantidad Envases& Emb. (t) | Total (t) | Ratio total (t)/Udp. | Materias Peligrosas (t) | Materias Recicladas (t) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 278 | 2.089 | 2023 | Cantera | 579.797,000 | t Piedra triturada | Explosivo para voladuras | 0,000 | 100,000 | 0,000 | 44,757 | 44,76 | 0,000077 | 44,76 | 0,00 | |
| 284 | 2.089 | 2024 | Cantera | 708.600,000 | t Piedra triturada | Explosivo para voladuras | 0,000 | 100,000 | 0,000 | 41,623 | 41,62 | 0,000059 | 41,62 | 0,00 | |
| 355 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Marga triturada | 0,000 | 0,000 | 326.041,000 | 0,000 | 0 | 326.041,00 | 0,886916 | 0,00 | 0,00 |
| 356 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Caliza triturada | 0,000 | 0,000 | 192.466,000 | 0,000 | 0 | 192.466,00 | 0,523557 | 0,00 | 0,00 |
| 357 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Arena silícea | 0,000 | 0,000 | 27.349,000 | 0,000 | 0 | 27.349,00 | 0,074396 | 0,00 | 0,00 |
| 358 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Arena silícea alto alcalis | 0,000 | 0,000 | 2.469,000 | 0,000 | 0 | 2.469,00 | 0,006716 | 0,00 | 0,00 |
| 359 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Fluorita | 0,000 | 0,000 | 260,790 | 0,000 | 0 | 260,79 | 0,000709 | 0,00 | 0,00 |
| 360 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Limonita | 0,000 | 0,000 | 1.648,000 | 0,000 | 0 | 1.648,00 | 0,004483 | 0,00 | 0,00 |
| 361 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Silicato ferroso | 0,000 | 0,000 | 376,000 | 0,000 | 0 | 376,00 | 0,001023 | 0,00 | 0,00 |
| 362 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Arena caliza | 0,000 | 0,000 | 7.427,000 | 0,000 | 0 | 7.427,00 | 0,020203 | 0,00 | 0,00 |
| 363 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Rechazos caliza | 0,000 | 0,000 | 4.423,000 | 0,000 | 0 | 4.423,00 | 0,012032 | 0,00 | 0,00 |
| 364 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Marga triturada | 0,000 | 0,000 | 367.112,000 | 0,000 | 0 | 367.112,00 | 0,921531 | 0,00 | 0,00 |
| 365 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Caliza triturada | 0,000 | 0,000 | 209.676,000 | 0,000 | 0 | 209.676,00 | 0,526332 | 0,00 | 0,00 |
| 366 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Arena silícea | 0,000 | 0,000 | 22.932,000 | 0,000 | 0 | 22.932,00 | 0,057564 | 0,00 | 0,00 |
| 367 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Arena silícea alto alcalis | 0,000 | 0,000 | 3.361,000 | 0,000 | 0 | 3.361,00 | 0,008437 | 0,00 | 0,00 |
| 368 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Fluorita | 0,000 | 0,000 | 100,480 | 0,000 | 0 | 100,48 | 0,000252 | 0,00 | 0,00 |
| 369 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Limonita | 0,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 370 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Silicato ferroso | 0,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 371 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Arena caliza | 0,000 | 0,000 | 923,000 | 0,000 | 0 | 923,00 | 0,002317 | 0,00 | 0,00 |
| 372 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Rechazos caliza | 0,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 379 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Yeso | 0,000 | 0,000 | 28.215,820 | 0,000 | 0 | 28.215,82 | 0,049109 | 0,00 | 0,00 |
| 380 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Caliza | 0,000 | 0,000 | 40.040,500 | 0,000 | 0 | 40.040,50 | 0,069690 | 0,00 | 0,00 |
| 381 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Clínker | 0,000 | 0,000 | 503.374,660 | 0,000 | 0 | 503.374,66 | 0,876117 | 0,00 | 0,00 |
| 382 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Sulfato ferroso | 0,000 | 0,000 | 608,080 | 0,000 | 0 | 608,08 | 0,001058 | 0,00 | 0,00 |
| 383 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Aditivo | 0,000 | 0,000 | 475,718 | 0,000 | 0 | 475,72 | 0,000828 | 0,00 | 0,00 |
| 384 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Puzolana | 0,000 | 0,000 | 107,000 | 0,000 | 0 | 107,00 | 0,000186 | 0,00 | 0,00 |
| 385 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Yeso | 0,000 | 0,000 | 28.253,000 | 0,000 | 0 | 28.253,00 | 0,048480 | 0,00 | 0,00 |
| 386 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Caliza | 0,000 | 0,000 | 47.642,680 | 0,000 | 0 | 47.642,68 | 0,081752 | 0,00 | 0,00 |
| 387 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Clínker | 0,000 | 0,000 | 506.220,330 | 0,000 | 0 | 506.220,33 | 0,868642 | 0,00 | 0,00 |
| 388 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Sulfato ferroso | 0,000 | 0,000 | 48,800 | 0,000 | 0 | 48,80 | 0,000084 | 0,00 | 0,00 |
| 389 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Aditivo | 0,000 | 0,000 | 472,511 | 0,000 | 0 | 472,51 | 0,000811 | 0,00 | 0,00 |
| 390 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Puzolana | 0,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 394 | 2.089 | 2023 | Fábrica | 53.608,000 | t Mortero fabricado | Cemento | 0,000 | 0,000 | 5.918,000 | 0,000 | 0 | 5.918,00 | 0,110394 | 0,00 | 0,00 |
| 395 | 2.089 | 2023 | Fábrica | 53.608,000 | t Mortero fabricado | Áridos | 0,000 | 0,000 | 48.814,000 | 0,000 | 0 | 48.814,00 | 0,910573 | 0,00 | 0,00 |
| 396 | 2.089 | 2023 | Fábrica | 53.608,000 | t Mortero fabricado | Cal | 0,000 | 0,000 | 114,000 | 0,000 | 0 | 114,00 | 0,002127 | 0,00 | 0,00 |
| 397 | 2.089 | 2024 | Fábrica | 58.090,000 | t Mortero fabricado | Cemento | 0,000 | 0,000 | 7.373,000 | 0,000 | 0 | 7.373,00 | 0,126924 | 0,00 | 0,00 |
| 398 | 2.089 | 2024 | Fábrica | 58.090,000 | t Mortero fabricado | Áridos | 0,000 | 0,000 | 47.843,000 | 0,000 | 0 | 47.843,00 | 0,823601 | 0,00 | 0,00 |
| 399 | 2.089 | 2024 | Fábrica | 58.090,000 | t Mortero fabricado | Cal | 0,000 | 0,000 | 3.750,000 | 0,000 | 0 | 3.750,00 | 0,064555 | 0,00 | 0,00 |
| 407 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Arena de desmoldeo | 100,000 | 0,000 | 3.982,000 | 0,000 | 0 | 3.982,00 | 0,010832 | 0,00 | 3.982,00 |
| 408 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Escoria | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 409 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | RCD | 100,000 | 0,000 | 2.026,000 | 0,000 | 0 | 2.026,00 | 0,005511 | 0,00 | 2.026,00 |
| 410 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Lodos de cemento | 100,000 | 0,000 | 1.400,000 | 0,000 | 0 | 1.400,00 | 0,003808 | 0,00 | 1.400,00 |
| 411 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Inertes reciclados | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 412 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Cascarilla de hierro | 100,000 | 0,000 | 9.933,000 | 0,000 | 0 | 9.933,00 | 0,027020 | 0,00 | 9.933,00 |
| 413 | 2.089 | 2023 | Fábrica | 367.612,000 | t Clínker fabricado | Escoria siderurgia | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 414 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Arena de desmoldeo | 100,000 | 0,000 | 3.738,500 | 0,000 | 0 | 3.738,50 | 0,009384 | 0,00 | 3.738,50 |
| 415 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Escoria | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 416 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | RCD | 100,000 | 0,000 | 2.482,500 | 0,000 | 0 | 2.482,50 | 0,006232 | 0,00 | 2.482,50 |
| 417 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Lodos de cemento | 100,000 | 0,000 | 2.377,480 | 0,000 | 0 | 2.377,48 | 0,005968 | 0,00 | 2.377,48 |
| 418 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Inertes reciclados | 100,000 | 0,000 | 4.601,000 | 0,000 | 0 | 4.601,00 | 0,011550 | 0,00 | 4.601,00 |
| 419 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Cascarilla de hierro | 100,000 | 0,000 | 12.024,000 | 0,000 | 0 | 12.024,00 | 0,030183 | 0,00 | 12.024,00 |
| 420 | 2.089 | 2024 | Fábrica | 398.372,000 | t Clínker fabricado | Escoria siderurgia | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 424 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Cenizas volantes | 100,000 | 0,000 | 1.989,000 | 0,000 | 0 | 1.989,00 | 0,003462 | 0,00 | 1.989,00 |
| 425 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Escoria horno alto | 100,000 | 0,000 | 5.003,500 | 0,000 | 0 | 5.003,50 | 0,008709 | 0,00 | 5.003,50 |
| 426 | 2.089 | 2023 | Fábrica | 574.552,000 | t Cemento fabricado | Yeso de desulfuración | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 427 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Cenizas volantes | 100,000 | 0,000 | 438,000 | 0,000 | 0 | 438,00 | 0,000752 | 0,00 | 438,00 |
| 428 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Escoria horno alto | 100,000 | 0,000 | 4.918,000 | 0,000 | 0 | 4.918,00 | 0,008439 | 0,00 | 4.918,00 |
| 429 | 2.089 | 2024 | Fábrica | 582.772,000 | t Cemento fabricado | Yeso de desulfuración | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 693 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Arena de desmoldeo | 100,000 | 0,000 | 4.803,000 | 0,000 | 0 | 4.803,00 | 0,011078 | 0,00 | 4.803,00 |
| 694 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Escoria | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 695 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | RCD | 100,000 | 0,000 | 7.279,140 | 0,000 | 0 | 7.279,14 | 0,016790 | 0,00 | 7.279,14 |
| 696 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Lodos de cemento | 100,000 | 0,000 | 1.526,840 | 0,000 | 0 | 1.526,84 | 0,003522 | 0,00 | 1.526,84 |
| 697 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Inertes reciclados | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 698 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Cascarilla de hierro | 100,000 | 0,000 | 14.663,000 | 0,000 | 0 | 14.663,00 | 0,033821 | 0,00 | 14.663,00 |
| 699 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Lodos descarbonatados (papelera) | 100,000 | 0,000 | 1.067,460 | 0,000 | 0 | 1.067,46 | 0,002462 | 0,00 | 1.067,46 |
| 701 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Cenizas volantes | 100,000 | 0,000 | 1.245,000 | 0,000 | 0 | 1.245,00 | 0,002140 | 0,00 | 1.245,00 |
| 702 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Escoria horno alto | 100,000 | 0,000 | 4.901,000 | 0,000 | 0 | 4.901,00 | 0,008423 | 0,00 | 4.901,00 |
| 703 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Yeso de desulfuración | 100,000 | 0,000 | 0,000 | 0,000 | 0 | 0,00 | 0,000000 | 0,00 | 0,00 |
| 757 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Marga triturada | 0,000 | 0,000 | 384.685,056 | 0,000 | 0 | 384.685,06 | 0,887293 | 0,00 | 0,00 |
| 758 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Caliza triturada | 0,000 | 0,000 | 231.730,000 | 0,000 | 0 | 231.730,00 | 0,534496 | 0,00 | 0,00 |
| 759 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Arena silícea | 0,000 | 0,000 | 20.956,500 | 0,000 | 0 | 20.956,50 | 0,048337 | 0,00 | 0,00 |
| 760 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Arena silícea alto alcalis | 0,000 | 0,000 | 6.361,000 | 0,000 | 0 | 6.361,00 | 0,014672 | 0,00 | 0,00 |
| 762 | 2.089 | 2025 | Fábrica | 433.549,000 | t Clínker fabricado | Arena caliza | 0,000 | 0,000 | 1.800,004 | 0,000 | 0 | 1.800,00 | 0,004152 | 0,00 | 0,00 |
| 933 | 2.089 | 2025 | Fábrica | 582.843,000 | t Cemento fabricado | Yeso | 0,000 | 0,000 | 28.369,600 | 0,000 | 0 | 28.369,60 | 0,048675 | 0,00 | 0,00 |
| 934 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Caliza | 0,000 | 0,000 | 50.305,710 | 0,000 | 0 | 50.305,71 | 0,086459 | 0,00 | 0,00 |
| 935 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Clínker | 0,000 | 0,000 | 501.763,980 | 0,000 | 0 | 501.763,98 | 0,862370 | 0,00 | 0,00 |
| 936 | 2.089 | 2025 | Fábrica | 581.843,000 | t Cemento fabricado | Sulfato ferroso | 0,000 | 0,000 | 77,700 | 0,000 | 0 | 77,70 | 0,000134 | 0,00 | 0,00 |
| 937 | 2.089 | 2025 | Fábrica | 581,843 | t Cemento fabricado | Aditivo | 0,000 | 0,000 | 387,730 | 0,000 | 0 | 387,73 | 0,666383 | 0,00 | 0,00 |
| 938 | 2.089 | 2025 | Cantera | 663.668,000 | t Piedra triturada | Explosivo para voladuras | 0,000 | 100,000 | 0,000 | 38,675 | 38,68 | 0,000058 | 38,68 | 0,00 | |
| wdt_ID | Año | Centro | Ud | Tipo de Materias | |||||||||||
| ∑ = 34.235.889,843 |
Datos totalizados relevantes
| wdt_ID | userid | Año | Centro | Ud p. | Ud | Tipo de Materias | % Reciclados | % Peligrosos | Cantidad M. Primas (t) | Cantidad Materias Auxiliares. (t) | Cantidad Envases& Emb. (t) | Total (t) | Ratio total (t)/Udp. | Materias Peligrosas (t) | Materias Recicladas (t) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| wdt_ID | Año | Centro | Tipo de Materias | ||||||||||||
| ∑ = |
 |
Biodiversidad |
Indicadores de biodiversidad
Las instalaciones fabriles ocupan una superficie construida de 39.507 m2, que incluye la planta de mortero de 1.678 m2 construidos. La cantera adyacente ocupa un espacio construido de 2.883 m2 y una superficie de explotación de 777.200 m2. La principal afección al paisaje de nuestra actividad constituye la explotación de recursos naturales en la cantera de aprovisionamiento de materia prima, habiéndose definido en el Grupo como reto de futuro el “desarrollo de criterios de gestión integrada para la restauración de canteras y fomento de la biodiversidad”. La superficie restaurada en la actualidad es de 11.050 m2 En este sentido, anualmente se establecen acciones para cumplir con los requisitos de restauración que se recogen en el Plan de Labores. En el año 2025 no se han realizado labores de restauración al no disponer de zonas libres por el sistema de la explotación de cantera que va extendiendo los frentes en modo de apertura radial para continuar la explotación en profundidad cuando se llegue al límite que rodea toda la cantera. La explotación en vertical está limitada por el nivel freático.
| wdt_ID | userid | post_author | Año | Centro | Ud p. | Ud | Uso total del suelo (m2) | Superficie sellada (m2) | Superficie No sellada (m2) | Uso del suelo / naturaleza | Superficie orientada según naturaleza en el emplazamiento (m2) | Superficie fuera del centro orientada según naturaleza (m2) | Ratio uso (m2)/Udp. | Ratio sellada (m2)/Udp. | Ratio No Sellada (m2/Udp) | Ratio orientada (m2)/Udp. | Ratio orientada fuera del centro (m2)/Udp. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 108 | 2.089 | 2.089 | 2023 | Fábrica | 628.160,000 | t Producto fabricado | 39.507 | 39.507 | -39.507 | 39.507 | 0 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | |
| 109 | 2.089 | 2.089 | 2024 | Fábrica | 640.862,000 | t Producto fabricado | 39.687 | 39.687 | -39.507 | 39.507 | 0 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | |
| 110 | 2.089 | 2.089 | 2024 | Cantera | 708.600,000 | Unidad de producción/servicio | 947.525 | 2.883 | 944.642 | 506.957 | 0 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | |
| 183 | 2.089 | 2.089 | 2025 | Fábrica | 645.674,000 | t Producto fabricado | 39.687 | 39.687 | -39.507 | 39.507 | 0 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | |
| 184 | 2.089 | 2.089 | 2025 | Cantera | 663.668,000 | Unidad de producción/servicio | 947.525 | 2.883 | 944.642 | 506.957 | 0 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | |
| Año | Centro | ||||||||||||||||
| ∑ = 3.286.964,000 |
 |
Otras informaciones de interés ambiental |
Indicadores e impactos
En el año 2026 hay que destacar el impacto ambiental del incendio de la instalación de almacenamiento y valorización de combustibles alternativos sólidos al quemador principal. Se ha generado madera, chatarra y material inerte por encima de la operación normal. También se han generado emisiones y vertidos de aguas propias de una situación de emergencia y extinción, así como se observa un incremento en el consumo de agua de captación. El incendio también ha provocado una disminución de los combustibles biomásicos a valorizar en favor de combustibles fósiles. La senda de emisiones de gases de efecto invernadero de la fábrica en 2025 se encaminaba a un factor de emisión inferior a 722 kg de CO2 por tonelada de clinker, lo que hubiese supuesto que la instalación cumpliría con los criterios de Taxonomía europea para ser considerada alineada con la mitigación del cambio climático. Tras el incendio se está acometiendo un plan de mejoras del sistema de prevención y extinción de incendió y una revisión integral del Plan de Autoprotección.
Indicadores específicos significativos y/o sectoriales
Emisiones sonoras
La emisión de ruido en el entorno de las instalaciones fabriles genera, como impacto, molestias a la población y la fauna. En el caso de la fábrica de Mataporquera, situada en el centro del municipio y muy próxima a viviendas residenciales, se han venido acometiendo una serie de actuaciones para la minimización de dicho impacto y alcanzar niveles de emisión sonora inferiores a los VLE establecidos.
Anualmente se realiza una campaña de medición en puntos representativos de la periferia, con objeto de garantizar el cumplimiento de los requisitos legales establecidos para la fábrica. Todos los valores medidos están por debajo de los valores límite, tanto en horario diurno como en horario nocturno.
| wdt_ID | userid | Año | Centro | Ud | Ud p. | Descripción del indicador | Origen / Tipo / Aspecto | Valor | Unidad del valor | Información | post_author | Ratio Ud valor/Ud p. |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 249 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición DÍA | 57,100 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 250 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición DÍA | 54,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 251 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición DÍA | 55,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 252 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición DÍA | 59,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 253 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición DÍA | 58,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 254 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición DÍA | 57,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 255 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición DÍA | 57,400 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 256 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición DÍA | 50,300 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 266 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición NOCHE | 55,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 267 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición NOCHE | 58,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 268 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición NOCHE | 59,400 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 269 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición NOCHE | 60,500 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 270 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición NOCHE | 59,200 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 271 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición NOCHE | 59,200 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 272 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición NOCHE | 60,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 273 | 2.089 | 2023 | Fábrica | t Producto fabricado | 628.160,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición NOCHE | 46,400 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 284 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición DÍA | 50,900 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 285 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición DÍA | 54,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 286 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición DÍA | 56,400 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 287 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición DÍA | 58,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 288 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición DÍA | 60,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 289 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición DÍA | 59,200 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 290 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición DÍA | 58,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 291 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición DÍA | 45,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 292 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición NOCHE | 50,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 293 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición NOCHE | 54,500 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 294 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición NOCHE | 55,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 295 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición NOCHE | 57,300 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 296 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición NOCHE | 60,300 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 297 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición NOCHE | 57,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 298 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición NOCHE | 56,800 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 299 | 2.089 | 2024 | Fábrica | t Producto fabricado | 640.862,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición NOCHE | 45,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 482 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición DÍA | 51,200 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 483 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición DÍA | 55,200 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 484 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición DÍA | 58,500 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 485 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición DÍA | 59,100 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 486 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición DÍA | 61,100 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 487 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición DÍA | 60,000 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 488 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición DÍA | 57,900 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 489 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición DÍA | 45,400 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 490 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 1 frente a botiquín | Emisiones Sonoras Fábrica Medición NOCHE | 51,300 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 491 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 2 frente a subestación | Emisiones Sonoras Fábrica Medición NOCHE | 54,900 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 492 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 3 frente a oficinas de mantenimiento | Emisiones Sonoras Fábrica Medición NOCHE | 58,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 493 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 4 frente a nave de envasado | Emisiones Sonoras Fábrica Medición NOCHE | 59,100 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 494 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 5 frente a entrada fábrica | Emisiones Sonoras Fábrica Medición NOCHE | 60,900 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 495 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 6 silos de clínker y cemento | Emisiones Sonoras Fábrica Medición NOCHE | 59,700 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 496 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 7 entrada polígono P-20 | Emisiones Sonoras Fábrica Medición NOCHE | 57,600 | Decibelios (dBA) | 2.089 | 0,000000 | |
| 497 | 2.089 | 2025 | Fábrica | t Producto fabricado | 645.674,000 | Punto 8 zona más próxima salida autovía | Emisiones Sonoras Fábrica Medición NOCHE | 44,900 | Decibelios (dBA) | 2.089 | 0,000000 | |
| wdt_ID | userid | Año | Centro | Ud | Origen / Tipo / Aspecto | post_author | ||||||
| ∑ = 30.635.136,000 |
Mapa de puntos de control de las inmisiones acústicas ambientales.
Los controles de emisiones sonoras corresponden a los controles oficiales realizados por Organismo de Control Acreditado.

 |
Aspectos e impactos ambientales |
Aspectos e impactos ambientales
La identificación de los aspectos ambientales parte de un análisis de los procesos, instalaciones y productos de la fábrica y cantera con un enfoque del ciclo de vida de los productos fabricados. Esta identificación, objetiva y cuantitativa, tiene en cuenta las posibles interacciones con el medio ambiente – suelo, aguas, atmósfera, medio natural, medio socioeconómico, población, etc. – así como las condiciones de operación y funcionamiento normales, anormales, las potenciales situaciones accidentales o de emergencia, los aspectos generados indirectamente y aquellos que puedan derivarse de actividades pasadas, conscientes de la importancia de adoptar medidas preventivas desde el origen de nuestras acciones.

Descripción de los aspectos ambientales más destacados y significativos
La evaluación de aspectos ambientales es un punto de partida para la revisión del Sistema y para la definición y actualización de los procedimientos de control operacional, y los de actuación ante accidentes potenciales y situaciones de emergencia. La evaluación realizada anualmente sobre los aspectos ambientales, de forma general, se establece en base a una serie de criterios ambientales definitivos como se indica.
- Peligrosidad o nivel de afectación al medio ambiente del aspecto.
- Cantidad o volumen del aspecto ambiental.
- Quejas recibidas de los grupos de interés e incumplimientos de carácter legal.
- Gravedad o nivel de severidad del impacto, generalmente asociado a la peligrosidad intrínseca y objetiva.
- Probabilidad, frecuencia o recurrencia con la que se produce el aspecto.
- Capacidad de influencia en medios económicos, técnicos o humanos para realizar actuaciones de prevención, control y corrección del aspecto.
A partir de la evaluación realizada, se determinan los aspectos ambientales significativos de mayor impacto y que, por tanto, exhiben una puntuación superior a la establecida como significatividad, de acuerdo con los criterios indicados. En base a ellos la actividad planifica su control operacional y sus objetivos de mejora.
Los aspectos ambientales directos son aquellos que se generan como consecuencia de las actividades de la fábrica y cantera sobre los que existe pleno control de su gestión. Agrupados en base a su vector ambiental, se han identificado y evaluado los siguientes aspectos ambientales en condiciones normales y anormales.
Los aspectos ambientales indirectos son aquellos aspectos derivados de las actividades, productos y servicios de la fábrica sobre los que no se tiene pleno control de su gestión. Se han identificado y evaluado como aspectos ambientales a tener en cuenta los siguientes:
- Emisiones de gases de efecto invernadero como consecuencia del transporte de productos adquiridos.
- Emisiones de gases de efecto invernadero por consumo eléctrico.
- Residuos de envases puestos en el mercado una vez éstos han sido utilizados.
Su evaluación se realiza en base a los siguientes criterios ambientales de cantidad – en relación con el año anterior – y capacidad de influencia – basada en la posibilidad de establecer acciones para su reducción -, Con los datos de gestión ambientales de 2025 frente a los de 2024 se han identificado como significativo las emisiones, vertidos y residuos generados en el incendio y el consumo de agua.
Para minimizar el riesgo de incendio se está revisando el Plan de Autoprotección y se están acometiendo mejoras en el sistema de prevención y control de incendios.
También se han definido objetivos para minimizar la huella hídrica y minimizar las fugas en las acometidas de agua potable antiguas.
Descripción de los aspectos ambientales significativos
| wdt_ID | estado | userid | Año | Centro | Fase Ciclo de Vida | Aspecto Ambiental | Impacto | Tipololgía | Proceso | udimpacto | Acciones | Análisis | Significativo | ID | post_author |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.195 | VALIDADO | 2.089 | 2024 | Fábrica | PRODUCCIÓN | PST | CONTAMINACIÓN DEL AIRE | Directo | EMISIONES ATMOSFÉRICAS EN HORNOS (COMBUSTIBLE ALTERNATIVO) | 15 | Sí | 138.963 | 2.089 | ||
| 1.196 | VALIDADO | 2.089 | 2024 | Fábrica | PRODUCCIÓN | PST enfriador | CONTAMINACIÓN DEL AIRE | Directo | EMISIONES ATMOSFÉRICAS EN OTROS FOCOS | 10 | Sí | 138.963 | 2.089 | ||
| 1.197 | VALIDADO | 2.089 | 2024 | Fábrica | PRODUCCIÓN | MES Punto 5 | ALTERACIÓN DE LAS AGUAS | Directo | VERTIDOS DE AGUAS RESIDUALES | 15 | Sí | 138.963 | 2.089 | ||
| 1.473 | VALIDADO | 2.089 | 2025 | Fábrica | PRODUCCIÓN | Consumo de agua | AGOTAMIENTO DE RECURSOS | Directo | Actividades de fábrica y cantera | 15 | Plan de mejoras del sistema de prevención y extinción de incendios. Medidas operativas para incrementar el control de fugas y disminuir consumo de agua potable y de captación. Se establece objetivo de huella hídrica. | Sí | 138.963 | 2.089 | |
| 1.474 | VALIDADO | 2.089 | 2025 | Fábrica | PRODUCCIÓN | Emisiones por situación anómala | CONTAMINACIÓN DEL AIRE | Directo | Producción | Plan de mejoras del sistema de prevención y extinción de incendios | Incendio septiembre 2025 | Sí | 138.963 | 2.089 | |
| 1.478 | VALIDADO | 2.089 | 2025 | Fábrica | PRODUCCIÓN | Generación de residuos chatarra y residuos a vertedero | GENERACIÓN DE RESIDUOS NO PELIGROSOS | Directo | Producción | Plan de mejoras del sistema de prevención y extinción de incendios | Sí | 138.963 | 2.089 | ||
| 1.479 | VALIDADO | 2.089 | 2025 | Fábrica | PRODUCCIÓN | Generación de ladrillo refractario | GENERACIÓN DE RESIDUOS NO PELIGROSOS | Directo | Producción | Está pendiente retirar 30 t en 2026 para vaciar el material obsoleto del almacén. | Vaciado de material obsoleto del almacén | Sí | 138.963 | 2.089 | |
| 1.480 | VALIDADO | 2.089 | 2025 | Fábrica | PRODUCCIÓN | Generación del residuo papel | GENERACIÓN DE RESIDUOS NO PELIGROSOS | Directo | Producción | Retirada de sacos de papel obsoletos | Sí | 138.963 | 2.089 | ||
 |
Planificación de la mejora ambiental |
Planificación de objetivos
El programa ambiental es la herramienta para minimizar en la medida de lo posible los impactos ambientales, comenzando por los significativos. Se elabora a partir de los principios básicos establecidos en la Política Ambiental y se actualiza anualmente. Para la planificación tenemos en cuenta los resultados de la evaluación de aspectos, riesgos y oportunidades, los requisitos legales, las no conformidades e incidentes ocasionados, la opinión de las partes interesadas y las opciones tecnológicas para implementar oportunidades de mejora. La modernización y mejora continuada de las instalaciones de producción constituyen la base para la reducción de los aspectos ambientales de nuestro proceso, mediante la implantación de las mejores técnicas disponibles para la prevención, control y minimización de la contaminación. En 2025 se han ejecutado las siguientes inversiones con incidencia en la minimización de riesgos con incidencia ambiental y energética:
Planificación de la mejora ambiental
Esta tabla mostramos el balance de la consecución de objetivos y metas del Programa Ambiental desarrollado en el año 2025. De su cumplimiento se ha realizado el seguimiento a través de las reuniones de los Comités de Medio Ambiente de fábrica y de los Comités de Medio Ambiente de la Dirección Negocio España llevados a nivel Corporativo.
A continuación se muestran los objetivos de mejora previstos (2023 – 2025)
| userid | wdt_ID | Año | Centro | Fase Ciclo de Vida | Objetivo | Meta / Acción | Impacto/Aspecto asociado | Valor Objetivo | Valor alcanzado | % Alcanzado | Departamento / Recurso | Plazo | Observaciones | post_author |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2.089 | 394 | 2025 | Fábrica | PRODUCCIÓN | 1. Alcanzar un porcentaje de sustitución térmica del 70% mediante el empleo de combustibles alternativos. Consolidado en 2025. | 70 % sustitución térmica anual acumulado | Agotamiento de recursos naturales | 70,000 | 60,100 | 85,9 | Medio Ambiente | 31/12/2025 | Objetivo No conseguido debido al incendio en la instalación de almacenamiento y dosificación de alternativos sólidos al quemador principal | 2.089 |
| 2.089 | 395 | 2025 | Fábrica | PRODUCCIÓN | 2. Alcanzar un porcentaje de sustitución térmica del 30% mediante el empleo de combustibles alternativos biomásicos. Consolidado en 2025. | 30 % sustitución térmica de biomasa anual acumulado | Agotamiento de recursos naturales | 30,000 | 25,400 | 84,7 | Medio Ambiente | 31/12/2025 | Objetivo No conseguido debido al incendio en la instalación de almacenamiento y dosificación de alternativos sólidos al quemador principal | 2.089 |
| 2.089 | 396 | 2025 | Fábrica | PRODUCCIÓN | 3. Alcanzar un porcentaje de sustitución material en la fabricación de crudo del 7%. Consolidado en 2025. | 7 % de sustitución material anual acumulado | Agotamiento de recursos naturales | 7,000 | 10,000 | 142,9 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 397 | 2025 | Fábrica | PRODUCCIÓN | 4. Alcanzar un porcentaje de sustitución material con materiales parcialmente descarbonatados en la fabricación de crudo del 2%. Consolidado en 2025. | 2 % de sustitución materiales descarbonatados anual acumulado | Agotamiento de recursos naturales | 2,000 | 5,500 | 275,0 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 398 | 2025 | Fábrica | PRODUCCIÓN | 5. Disminución en las emisiones de CO2 por debajo de 0,725 t de CO2 / t de clinker. Consolidado en 2025. | 0,725 t de CO2 / t de clinker | Emisiones de CO2 | 0,722 | 0,724 | 99,2 | Medio Ambiente | 31/12/2025 | Objetivo No conseguido debido al incendio en la instalación de almacenamiento y dosificación de alternativos sólidos al quemador principal | 2.089 |
| 2.089 | 399 | 2025 | Fábrica | PRODUCCIÓN | 6. Reducción del consumo eléctrico por debajo de 133 kwh/t cemento. Consolidado en 2025. | 133 kwh/t cemento | Agotamiento de recursos naturales | 133,000 | 119,000 | 111,8 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 400 | 2025 | Fábrica | PRODUCCIÓN | 7. Disminuir el promedio consumo eléctrico del molino de crudo de los años 2022 a 2025 por debajo del promedio de los años 2020 a 2024: 16,93 KWh/t Crudo | 16,93 kwh/t harina de crudo fabricada | Agotamiento de recursos naturales | 16,930 | 16,730 | 101,2 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 401 | 2025 | Fábrica | PRODUCCIÓN | 8. Disminuir el promedio consumo eléctrico del molino de cemento de los años 2022 a 2025 por debajo del promedio de los años 2020 a 2024: 48,42 KWh/t Cemento | 48,42kwh/t cemento fabricado | Agotamiento de recursos naturales | 48,420 | 45,800 | 105,7 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 402 | 2025 | Fábrica | PRODUCCIÓN | 9. Reducción del consumo térmico del horno < 3.700 MJ/t clinker. Consolidado en 2025. | 3.700 MJ/tonelada de clinker | Agotamiento de recursos naturales | 3.700,000 | 3.437,000 | 107,7 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 403 | 2025 | Fábrica | PRODUCCIÓN | 10. Disminuir las emisiones de polvo general al exterior. | “0” Quejas por emisión de polvo | Emisiones atmosféricas | 0,000 | 0,000 | 100,0 | Medio Ambiente | 31/12/2025 | Objetivo conseguido | 2.089 |
| 2.089 | 541 | 2026 | Fábrica | PRODUCCIÓN | 1. % de sustitución térmica anual acumulado > 65% | 1.1. Consumo de combustibles alternativos. Instalación quemador principal y precalcinación: 20.000 t de fuelblending, 2.000 t de CDR, 17.000 t de harinas, 2.000 t de orujillo, 20.000 t de neumáticos. 1.2. Sistema Experto horno 1.3. Medidas informe Polisyus 1.4. Informe Hypatia |
Agotamiento de recursos naturales | 65,000 | 0,000 | 0,0 | Jefe de Medio Ambiente / Jefe de Producción / Jefe mantenimiento eléctrico / Dtor Cantera | 31/12/2027 | 1.1 Plazo previsto dic-26 1.2 Plazo previsto dic-27 1.3 Plazo previsto dic-26 1.4 Plazo previsto dic-26 |
2.089 |
| 2.089 | 542 | 2026 | Fábrica | PRODUCCIÓN | 2. % de sustitución térmica de biomasa anual acumulado > 26% | 2.1. Consumo de combustibles alternativos Instalación quemador principal y precalcinación: 17.000 t de harinas, 2.000 t de orujillo, 20.000 t de neumáticos y 2.000 t de CDR. 2.2. Sistema Experto horno 2.3. Medidas informe Polisyus 2.4. Informe Hypatia |
Agotamiento de recursos naturales | 26,000 | 0,000 | 0,0 | Jefe de Medio Ambiente / Jefe de Producción / Jefe mantenimiento eléctrico / Dtor Cantera | 31/12/2027 | 2.1 Plazo previsto dic-26 2.2 Plazo previsto dic-27 2.3 Plazo previsto dic-26 2.4 Plazo previsto dic-26 |
2.089 |
| 2.089 | 543 | 2026 | Fábrica | PRODUCCIÓN | 3. % de sustitución material anual respecto al crudo fabricado acumulado > 5% | 3.1 Uso de materias primas alternativas disponibles: 5.000 t de cascarilla y hierro, 2.500 t de limpieza instalaciones, 1.000 t de RCD, 2.000 t de lodos de cemento, 6.000 t de arenas de desmoldeo. 3.2 Búsqueda de nuevos orígenes y materias primas alternativas aptas. |
Agotamiento de recursos naturales | 5,000 | 0,000 | 0,0 | Jefe de Medio Ambiente / Jefe de Producción | 31/12/2026 | 3.1 Plazo previsto dic-26 3.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 544 | 2026 | Fábrica | PRODUCCIÓN | 4. % de sustitución materiales descarbonatados anual respecto al crudo acumulado > 2% | 4.1 Uso de materias primas alternativas disponibles: 2.500 t de limpieza instalaciones, 1.000 t de RCD, 2.000 t de lodos de cemento y 30000 rechazos de caliza. 4.2 Búsqueda de nuevos orígenes y materias primas descarbonatadas aptas. |
Agotamiento de recursos naturales | 2,000 | 0,000 | 0,0 | Jefe de Medio Ambiente / Jefe de Producción | 31/12/2026 | 4.1 Plazo previsto dic-26 4.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 545 | 2026 | Fábrica | PRODUCCIÓN | 5. % de sustitución materiales descarbonatados anual acumulado > 2% | 5.1 Cumplir los objetivos de valorización térmica de biomasa 5.2 Cumplimiento objetivo valorización materiales descarbonatados. 5.3 Cumplimento objetivos eficiencia térmica. |
Cambio climático | 0,722 | 0,000 | 0,0 | Jefe de Medio Ambiente / Jefe de Producción | 31/12/2026 | 5.1 Plazo previsto dic-26 5.2 Plazo previsto dic-26 5.3 Plazo previsto dic-26 |
2.089 |
| 2.089 | 546 | 2026 | Fábrica | PRODUCCIÓN | 6. Promedio del consumo KWh/T del molino de Cemento promedio años 2024 a 2026: 47,64 kwh/t cemento fabricado | 6.1 Renovación carga de molino 6.2 Optimización Sistema Experto de conducción del Molino Cemento |
Cambio climático | 47,640 | 0,000 | 0,0 | Jefe de Mantenimiento Mecánico / Jefe de Producción | 31/12/2026 | 6.1 Plazo previsto ene-26 6.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 547 | 2026 | Fábrica | PRODUCCIÓN | 7. Promedio del consumo KWh/T del molino de crudo años 2024 a 2026: 16,92 kwh/t harina de crudo fabricada | 7.1 Sustitución camisas molino de crudo. 7.2 Optimización Sistema Experto de condución del Molino Quadropol |
Consumo recursos naturales | 16,920 | 0,000 | 0,0 | Jefe de Mantenimiento Mecánico / Jefe de Fabricación / Jefe de Mantenimiento eléctrico | 31/12/2026 | 7.1 Plazo previsto dic-26 7.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 548 | 2026 | Fábrica | PRODUCCIÓN | 8. Consumo específico de energía térmica < 3430 kcal/tclinker | 8.1 Optimización sistemas expertos de control del horno. 8.2 Minimizar entradas aire falso. 8.3 Optimizar el control del proceso con los datos del control de calidad del horno. 8.4 Reforma del calcinador y los conductos del aire terciario. |
Consumo recursos naturales | 3.430,000 | 0,000 | 0,0 | Jefe de Mantenimiento Mecánico / Jefe de Fabricación / Jefe de Mantenimiento eléctrico / Jefe de Producción. | 31/12/2027 | 8.1 Plazo previsto dic-27 8.2 Plazo previsto dic-26 8.2 Plazo previsto dic-26 8.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 549 | 2026 | Fábrica | PRODUCCIÓN | 9. Indicador cero quejas por emisión de polvo | 9.1 Riego de cantera en épocas de estío. 9.2 Seguimiento de filtros y focos de polvo de proceso. |
Contaminación Atmosférica | 0,000 | 0,000 | 0,0 | Jefe de Producción / Cantera | 31/12/2026 | 9.1 Plazo previsto dic-26 9.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 550 | 2026 | Fábrica | PRODUCCIÓN | 10. Metros cúbicos pot tonelada de cemento: 0,245 m3/T cemento | 10.1 Seguimiento detección de fugas. 10.2 Modificar trazado sistema contraincendios. |
Consumo recursos naturales. | 0,245 | 0,000 | 0,0 | Jefe de Servicios auxiliares / Jefe Mantenimiento Eléctrico | 31/12/2026 | 10.1 Plazo previsto dic-26 10.2 Plazo previsto dic-26 |
2.089 |
| 2.089 | 551 | 2026 | Fábrica | PRODUCCIÓN | 11. Número de proyectos de I+D+i sobre captura de CO2: 2 | 11.1 Proyecto CAPTUS 11.2 Corefuel 25 11.3 Horizon CL5 |
Cambio climático | 2,000 | 0,000 | 0,0 | Dirección | 31/10/2027 | 11.1 Plazo previsto oct-27 11.2 Plazo previsto dic-26. Objetivo a 2026: Tramitación 11.3 Plazo previsto dic-26. Objetivo a 2026: Tramitación |
2.089 |
| 2.089 | 552 | 2026 | Fábrica | PRODUCCIÓN | 12. Digitalización métricas ambientales | 12.1 Puesta en marcha plataforma APLANET Sostenibilidad. 12.2 Plataforma Ecomundis EMAS. |
Información Ambiental | 2,000 | 0,000 | 0,0 | Jefe Medio Ambiente/Dirección corporativa sostenibilidad | 31/12/2026 | 12.1 Plazo previsto dic-26 12.2 Plazo previsto jun-26. |
2.089 |
| userid | wdt_ID | Año | Centro | Fase Ciclo de Vida | Impacto/Aspecto asociado | post_author |
 |
Análisis de cumplimiento legal |
Cumplimiento legal y normativo
La organización dispone de un procedimiento y sistema para la identificación de los requisitos legales, así como para la evaluación periódica que permite garantizar el pleno cumplimiento. A continuación se muestra la relación de permisos y/o autorizaciones ambientales vigentes, así como una síntesis de su vigencia.
Las actividades desarrolladas por la fábrica de Mataporquera se llevan a cabo en virtud de la normativa ambiental vigente de aplicación, de carácter europeo, nacional, autonómico y local y de aquellas prescripciones particulares de cada instalación y autorización o permiso ambiental preceptivo. La evaluación del cumplimiento legal se lleva a cabo de manera periodica y procedimentada requisito por requisito aplicable.
A lo largo del año 2025, se han realizado revisiones periódicas de la legislación ambiental aplicable en el ámbito europeo, nacional, autonómico y local que han sido incorporadas al listado de normativa ambiental y requisitos legales aplicables DM-02/1 por el Coordinador de Medio Ambiente y el Coordinador de Energía, con el apoyo de las consultas a los boletines SALEM.
Desarrollo Normativo de medio ambiente de ámbito europeo:
- REGLAMENTO 2025/40, de 19 de diciembre de 2024, sobre los envases y residuos de envases, por el que se modifican el Reglamento (UE) 2019/1020 y la Directiva (UE) 2019/904 y se deroga la Directiva 94/62/CE (Texto
- pertinente a efectos del EEE).
- REGLAMENTO 2025/40, de 19 de diciembre de 2024, sobre los envases y residuos de envases, por el que se modifican el Reglamento (UE) 2019/1020 y la Directiva (UE) 2019/904 y se deroga la Directiva 94/62/CE (Texto pertinente a efectos del EEE).
Desarrollo de normativo de energía de ámbito estatal:
- REAL DECRETO LEY 7/2025, de 24 de junio, por el que se aprueban medidas urgentes para el refuerzo del sistema eléctrico.
- REAL DECRETO 214/2025, de 18 de marzo, por el que se crea el registro de huella de carbono, compensación y proyectos de absorción de dióxido de carbono y por el que se establece la obligación del cálculo de la huella de carbono y de la elaboración y publicación de planes de reducción de emisiones de gases de efecto invernadero.
Relación de permisos, autorizaciones y declaraciones vigentes
La Autorización Ambiental Integrada es una autorización, otorgada por el Gobierno de Cantabria, donde se recogen las prescripciones técnicas y el régimen de control a seguir para la mayoría de los aspectos ambientales. Tambien disponemos de Resolución de 9 de febrero de 2023 de Concesión de aprovechamiento de aguas para usos industriales.
En 2025 se ha tramitado o resuelto las siguientes autorizaciones:
- En septiembre se ha informado de la realización de una prueba para valorizar fuelblending por encima de 2.800 kcal/kg durante septiembre y octubre.
- En julio se ha solicitado modificación no sustancial de la AAI para valorizar lodos de carbonato previa a la realización de una prueba industrial de 450 toneladas de este material. Las pruebas se realizarán en el mes de octubre. También se ha solicitado incluir la opción de traer Orujillo de aceituna desclasificado como producto. Ampliación catalogo LER de los residuos generados: aerosoles y envases metálicos. Modificación de errores de la AAI: plan de minimización de residuos peligrosos y sistemas en continuo en el foco del enfriador y molino de cemento.
- El 16 de abril se hizo la prueba del combustible alternativo jabón de lubricar de Tycsa con resultados negativos por la emisión de polvo en la zona de descarga de la tolva y ubicación del detector de metales en la transición de la tolva al bandaboard. Se decide realizar una próxima prueba con el sistema neumático de descarga y transporte a silo.
- Autorización como gestor de residuos no peligrosos y residuos peligrosos en la Comunidad Autónoma de Madrid. Requisito legal articulo 33.2 de la Ley 7/2022 de residuos y suelos contaminados. Inscripción con las condiciones de la Autorización ambiental Integrada. Recibida en febrero de 2025.
Síntesis de cumplimiento normativo
Las referencias legales más relevantes de aplicación a nuestra actividad son las siguientes:
- Resolución de 18 de julio de 2005 del Director General de Medio Ambiente por la que se hace efectiva la autorización ambiental integrada concedida a CEMENTOS ALFA, S.A. para la actividad de producción de cemento, en el municipio de Valdeolea. Modificiación Sustancial agregada en Resolución de 23 de noviembre de 2023.
- Resolución de la Dirección General de Medio Ambiente de 28 de diciembre de 2012 por la que se emite Autorización de Emisión de Gases de Efecto Invernadero en aplicación del Reglamento (UE) 601 de la Comisión, siendo su última modificación por Resolución de 29 de septiembre de 2021.
- Aprobación el Plan Metodológico de Seguimiento de fecha 27 de julio de 2021.
- Decreto de alcaldía del año 1982 de concesión de licencia de actividad para la transformación del proceso de fabricación a vía seca.
- Resolución de 8 de mayo de 1996 de concesión de aprovechamiento de agua para usos industriales.
- Resolución de 13 junio de 2011 de revisión de autorización de vertido de aguas residuales procedentes de un edificio de oficinas de una cantera en la localidad de Mataporquera en el T.M. de Valdeolea (Cantabria).
- Resolución de 15 de marzo de 2019 para otorgar autorización de emisión a la atmósfera de la instalación de Cantera.
- Aprobación de la prorroga de la Explotación de la concesión de la cantera ALFA por Resolución de junio de 2020.
- Recibida en febrero de 2021 Declaración de impacto ambiental del proyecto “Prórroga vigencia concesión explotación "Alfa-2 (1a fracción)" n°16.241-01 (Cantabria y Palencia) de febrero de 2021.
- Resolución de 2 de agosto de 2021 de remisión de características y condiciones de aprovechamiento de aguas de la alberca de cantera.
- Resolución De autorización de vertido de aguas residuales procedentes de la balsa de cantera en la localidad de Mataporquera en el T.M. de Valdeolea (Cantabria) de 23 de junio de 2022.
Varias son las novedades legislativas más relevantes surgidas en el año 2024 e incorporadas a los requisitos de aplicación a la fabricación de cemento.
- REGLAMENTO (UE) 2024/590, de 7 de febrero de 2024 sobre las sustancias que agotan la capa de ozono, y por el que se deroga el Reglamento (CE) n.o 1005/2009.
- REGLAMENTO 2024/573 del Parlamento Europeo y del Consejo, de 7 de febrero de 2024, sobre los gases fluorados de efecto invernadero, por el que se modifica la Directiva (UE) 2019/1937, y se deroga el Reglamento (UE) n.o 517/2014.
- REGLAMENTO (UE) 2024/197, de 19 de octubre de 2023, por el que se modifica el Reglamento (CE) n.o 1272/2008 en lo que respecta a la clasificación y el etiquetado armonizados de determinadas sustancias.
- RESOLUCIÓN de 3 de julio de 2024, de la Dirección General de Planificación y Coordinación Energética, por la que se actualiza el Anexo I de la Orden TED/845/2023, de 18 de julio, por la que se aprueba el catálogo de medidas estandarizadas de eficiencia energética.
|
Buenas prácticas de gestión ambiental |
Ecodiseño y análisis del ciclo de vida
El Análisis del Ciclo de Vida (ACV) de un producto, proceso o tecnología es una metodología que intenta identificar, cuantificar y caracterizar los diferentes impactos ambientales potenciales, asociados a cada una de las etapas del ciclo de vida de un producto. El ACV proporciona información valiosa que permite al sector y a los usuarios tomar decisiones dirigidas a mejorar el desempeño ambiental respecto de los procesos y productos.
El sector del cemento, como sector sensible al desarrollo sostenible, ha desarrollado de forma transversal un análisis de ciclo de vida mediante el Programa Global EPD de AENOR fruto del cual han surgido las declaraciones ambientales de producto (DAP) sectoriales.
Así, la industria cementera evalúa su impacto, gestiona el uso de diferentes tipos de residuos como materias primas o como combustibles, controla el destino de envases y monitoriza su proceso buscando el mejor desempeño ambiental.
Con el fin de avanzar en la transparencia, la empresa ha decidido realizar la redacción y verificación de las Declaraciones Ambientales de Producto de los cementos que comercializa en todas sus fábricas en España. Este trabajo, realizado durante el año 2025, ha culminado con la validación y publicación de los 6 cementos expedidos en el la fábrica de Mataporquera: CEM I 42,5 R, CEM I 52,5 R, CEM I 52,5 N (moderado en álcalis) , CEM II/A-L 42,5 N, CEM II/B-L 32,5 N y CEM III/B 32,5 N-SR.
Las Declaraciones GlobalEPD sido emitidas conforme a las Reglas GlobalEPD-RCP-003 Cementos emitidas conforme a las Reglas recogidas en la Norma UNE-EN 16908:2019+A1:2022. Todas las Declaraciones ambientales son conformes con la Norma Europea EN 15804.
Abundando en el compromiso de sostenibilidad de sus productos, Cementos Portland Valderrivas ha obtenido la certificación en la marca N “sostenible” o marca Ns de todos sus cementos. Esta marca es una evolución de la tradicional marca N de calidad de AENOR y representa un nuevo estándar de certificación en sostenibilidad para los productos industriales y de construcción.
La marca Ns es la primera certificación en España que garantiza que un producto es sostenibles desde un enfoque integral, evaluando la calidad técnica y prestacional, el impacto ambiental, la Responsabilidad Social y la Gobernanza corporativa.
En el siguiente enlace se puede consultar la Declarción Ambietal correspondiente: AENOR - Declaraciones GlobalEPD en vigor
Mejores prácticas de gestión ambiental
Best Environmental Management Practices
Los objetivos para el periodo 2026-2030 se han actualizado en base al escenario histórico de inversiones, los nuevos requisitos legales, en revisión y fase de implantación, la previsión de presupuestos anuales, los proyectos internos de gestión de la información CSRD, objetivos de sostenibilidad de GCPV y gestión de Huella de carbono.
◉ Registro de verificación
La presente Declaración Ambiental Digital ha sido verificada por:
– AENOR CONFIA S.A.U.
El documento de mayor validez o en caso de discrepancias, será el PDF firmado digitalmente por el organismo verificador. Dicho documento es el fiel reflejo e impresión de esta Declaración Ambiental Digital o web renderizada. Las partes interesadas, podrán descargar aquí dicho render como muestra y evidencia de invariabilidad y coherencia de los datos validados en la presente DECLARACIÓN AMBIENTAL DIGITAL. DAD-EMAS-2025-MATAPORQUERA-29-05-26-L.pdf
Fecha de última edición: – Versión del render File Nº: 0
ORGANIZACIÓN: GRUPO CEMENTOS PORTLAND VALDERRIVAS – CENTRO/s – COBERTURA: FÁBRICA MATAPORQUERA
ACCESO REGISTRO EUROPEO: COMISIÓN EUROPEA
TRADUCCIONES DE ESTA DECLARACIÓN AMBIENTAL: La presente Declaración Ambiental EMAS ha sido verificada en su idioma original. Los navegadores utilizados por los stakeholders para su consulta, o la propia Plataforma RightSupply, podrán traducir de forma automática su transcripción directa, sin que a priori el organismo certificador considere su contenido traducido como validado. Para ello se recomiendan métodos como la traducción jurada.
ENLACES EXTERNOS Y CONTENIDO AUDIOVISUAL: La presente Declaración Ambiental EMAS ha sido verificada en su totalidad, con excepción de los enlaces externos y del contenido audiovisual o videográfico que se haya incluido con carácter complementario.
DIGITALIZACIÓN: La digitalización de las declaraciones ambientales es una buena práctica con múltiples beneficios para la sostenibilidad. Al eliminar el uso de papel, se logra una reducción significativa en el consumo de energía y agua, lo que a su vez minimiza la huella de carbono. Esta transición digital no solo apoya al medio ambiente, sino que también mejora la precisión y consistencia de los datos, optimizando la eficiencia en la gestión, el reporte ambiental y el acceso a la información para los grupos de interés. Esta iniciativa fue reconocida como una buena práctica en el año 2022 dentro del Programa INTERREG EUROPE de políticas públicas de la Unión Europea (ENHANCE EMAS), subrayando su importancia en la promoción de una administración más ecológica y eficiente en toda Europa.
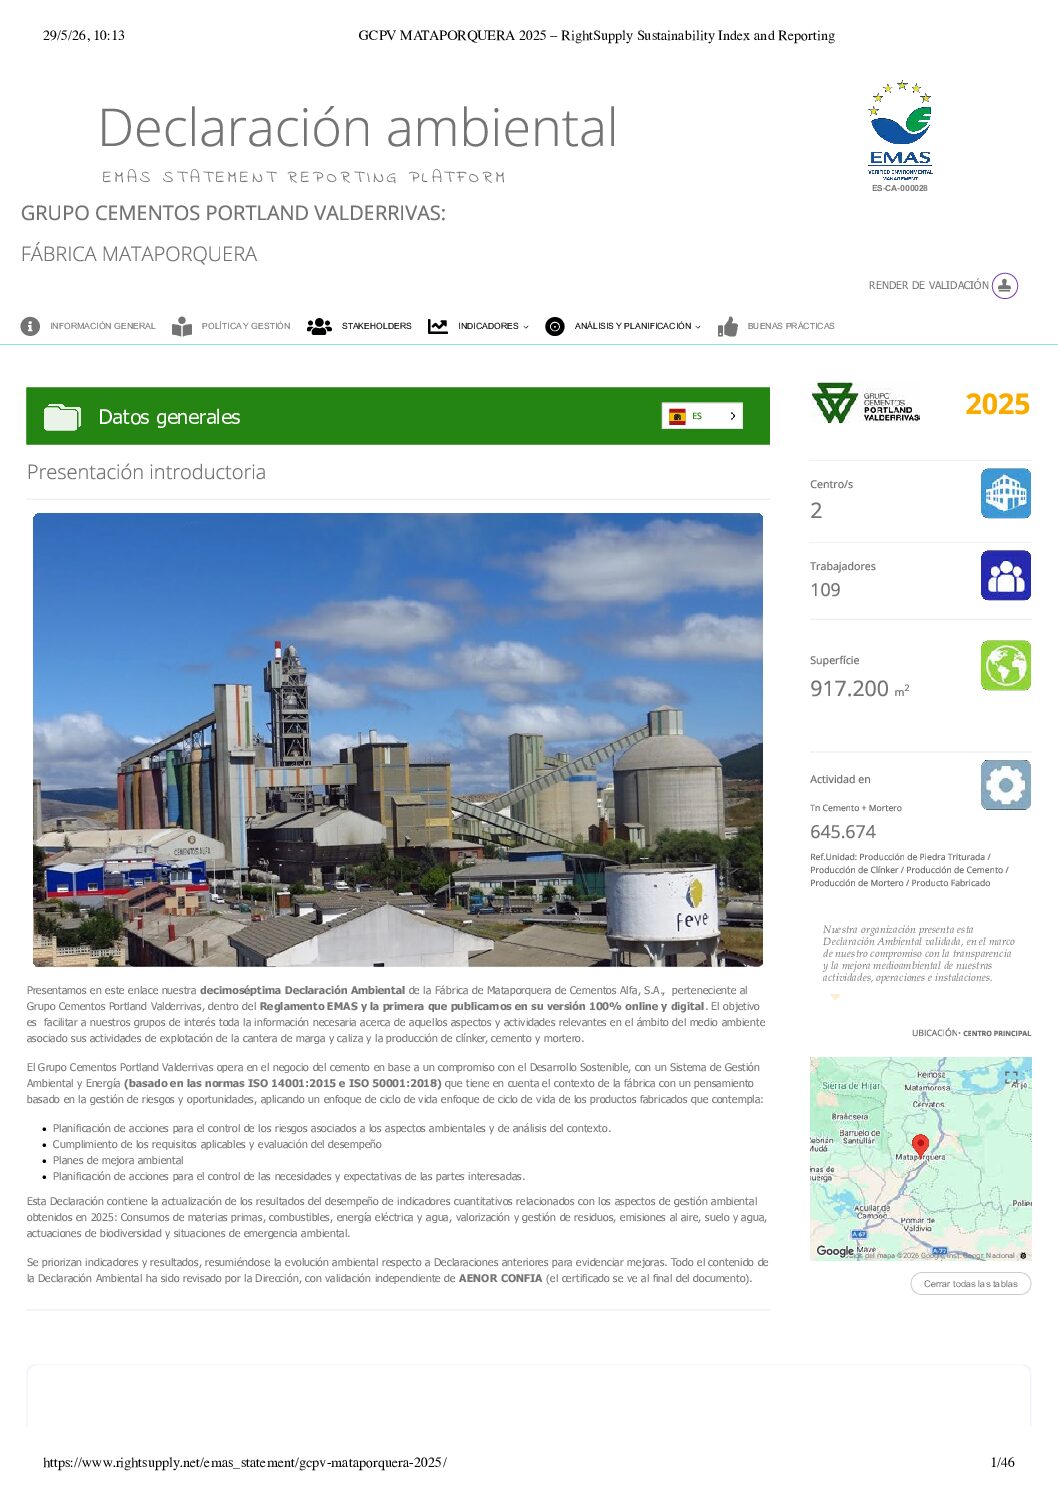
Co2 eq: significa dióxido de carbono equivalente. Se utiliza para medir el impacto de diferentes gases de efecto invernadero en el calentamiento global, convirtiendo las emisiones de estos gases a la cantidad equivalente de dióxido de carbono (CO₂) que produciría el mismo efecto.
EMAS: Sistema Comunitario de Gestión y Auditoría Medioambientales (Eco-Management and Audit Scheme en inglés). Es un sistema de gestión ambiental voluntario desarrollado por la Unión Europea para organizaciones que desean evaluar, gestionar y mejorar su desempeño ambiental.
GJ: Unidad de energía. Un gigajulio es una unidad de medida de energía, equivalente a mil millones de julios (J).
GLP: Gas Licuado del Petróleo. Es una mezcla de hidrocarburos gaseosos, principalmente propano y butano, que se licúan para facilitar su almacenamiento y transporte.
GN: Gas Natural.
ISO: Organización Internacional de Normalización (International Organization for Standardization en inglés). Es una entidad que desarrolla estándares internacionales para diversos productos, servicios y sistemas de gestión.
kt: Unidad de masa en 1.000 toneladas.
MWh: Unidad de energía en megavatio hora
NACE: es un estándar que permite clasificar las diferentes actividades económicas que se desarrollan en la UE, facilitando la comparación de datos entre países y la elaboración de estadísticas homogéneas.
PPa’s: Power Purchase Agreement, que en español se traduce como Acuerdo de Compra de Energía. Se trata de un contrato a largo plazo entre un comprador de energía y un productor de energía renovable, donde se establecen las condiciones para la compraventa de electricidad.
S1: Alcance 1 (scope) para las emisiones de CO2eq.
S2: Alcance 2 (scope) para las emisiones de CO2eq.
S3: Alcance 3 (scope) para las emisiones de CO2eq.
Ud: Unidad. Ud con.: Unidad de concentración.
Ud p: Unidad de producción.
UNE: son las siglas de Asociación Española de Normalización. Es la entidad encargada de desarrollar normas técnicas y estándares en España, actuando como organismo nacional de normalización. UNE promueve la calidad, seguridad y eficiencia en productos y servicios mediante la elaboración y difusión de normas.
∑ (sigma mayúscula): se utiliza en matemáticas para representar la suma de una serie de términos.
Template: 2026 Final